
Sluta överbelasta din fanertorkmaskin på flerskiftslinjer
Arbetskraftsplanering i plywoodfanertorkning behandlas ofta som en “bemanningsfråga”: hur många personer behövs för att mata in och ta emot ark. I praktiken är den bättre frågan kostnad per producerad enhet: hur många arbetare per skift krävs för att hålla en Fanér-torkningssystem i drift utan problem, och hur många kubikmeter torkat faner som skiftet faktiskt producerar.

Det är här automatisk inmatning och utmatning spelar roll – men bara när de utvärderas tillsammans med skiftplanering och vald torkkonfiguration. Publicerade specifikationer från Shine Machinery (Shandong Shine Machinery Co., Ltd) illustrerar hur en automatiserad fanertorkmaskin kan minska repetitiv manuell hantering, stabilisera matningsrytmen och göra bemanningen mer förutsägbar över ett, två eller tre skift.
Varför automationsbeslut misslyckas när skift ignoreras
En fabrik kan installera automatisk hantering och ändå upplevas vara överbemannad om skiftplanen inte matchar produktionen, fuktmålen eller linjebalansen. Orsaken är enkel: bemanningsbesparingen från automatiseringen visar sig bara när torkens genomströmning, matningsstabilitet och mottagningsflödet nedströms är samordnade för hela skiftet.
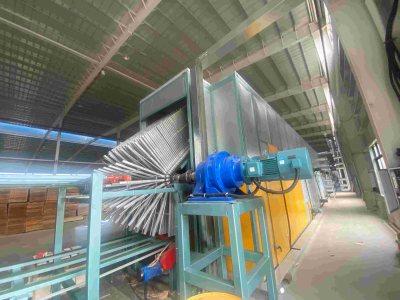
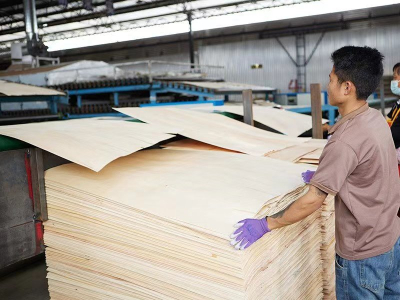
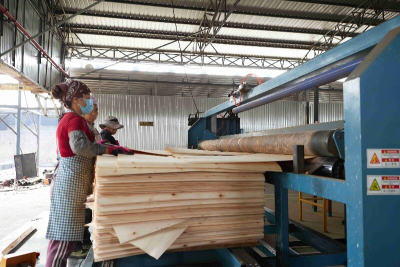
I ett typiskt Torkande faner arbetsflöde koncentreras den manuella hanteringen till två punkter: (1) att placera grön faner exakt vid torkens inlopp och (2) att samla in, sortera eller överföra torkat faner vid utloppet. Automatiseringen minskar främst de repetitiva rörelserna och variationen i inriktningen vid dessa punkter, vilket kan bidra till att hålla ett jämnt tempo och minska stopp som tyst tar upp arbetstid.
För köpare som jämför en Vertikal fanertork med en linje av rulltyp – eller överväger en lågkostnadsfanertork– är den mest praktiska utvärderingsmetoden att beräkna arbetskraft per skift och sedan normalisera det mot skiftets produktion.
Automatisk inmatning och utmatning som en arbetskraftsstabilisator
Ett publicerat alternativ är Automatiskt laddningssystem. Dess produktbeskrivning fokuserar på matningskonsistens och minskat beroende av manuell placering – två faktorer som starkt påverkar den verkliga bemanningen, särskilt över flera skift.
Viktiga publicerade punkter inkluderar:
Åtgärdstid: cirka 2,5–3 sekunder per gång, från hämtning av grön faner till avlastning på matningsplattformen.
Matningsmekanism: luftblåsareinte vakuumsug.
Kompatibilitet: kan installeras med 2-däck, 3-däck och 4-däck vals torktumlare.
Processfördel: hjälper till att minska avvikelser i fanerplacering, stödjer jämn drift och undviker potentiell fanerstockning.
Siffran 2,5–3 sekunder tolkas bäst som en hanteringsrytm vid inmatningspunkten, inte den fullständiga torktiden. För skiftplanering spelar detta roll eftersom stabil inmatning minskar “mikroförseningar” som ofta kräver extra personal bara för att hålla ingången igång.

Att se på automatisering på detta sätt håller diskussionen förankrad i verksamheten snarare än i marknadsföringsspråk. En matare som körs konsekvent tar inte automatiskt bort alla arbetskraftsbehov, men den kan göra arbetskraftsbehovet mer stabilt från skift till skift och minska risken för att outnyttjad installerad kapacitet inte används.
Valslinjer för torkning av faner och kontinuerlig produktion
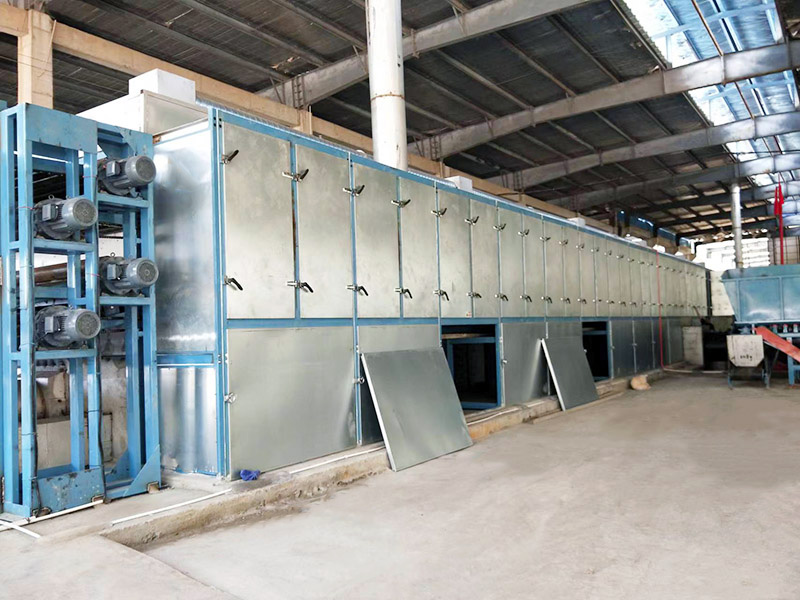
För högre genomströmning kontinuerligt plywoodfanertorkning, beskriver Shine Machinery valsbaserade system som kombinerar torksektioner med styrbar transmission.
DeRullfanertork (fyrskiktskonfiguration, 36 meter) listar:
Produktivitet: 4,6–5 m³ per timme
Sammanlagd kostnad: 6–12 USD/m³
Tjockleksintervall för faner: 0,8–8 mm
Samma produktbeskrivning beskriver också torkens typiska sektioner—inlopp, torkzon, kylzon och utlopp—och noterar att storleken kan anpassas efter produktionskapacitet, process och utrymme, inklusive arrangemang för matnings- och mottagningsriktning.
Ur ett arbetskraftsperspektiv utvärderar köpare i allmänhet en valstyp fanertorkmaskin för hur väl den stöder en kontinuerlig, repeterbar rytm under hela skiftet. När automatisk inmatning och utmatning ingår i linjedesignen omdirigeras arbetskraft ofta från ständig lyftning och inriktning till övervakning, mellanlagring och kvalitetskontroller.
Vertikala fanertorkningslinjer för lägre bemanningsmål
Där bemanning är den begränsande faktorn – eller där en kompakt layout föredras – hamnar vertikala konfigurationer ofta på kortlistan.
På Shine Machinerys produktsidor presenteras vertikala lösningar med publicerade arbetskraftsbehov för specifika konfigurationer:
DeVertikal plywoodfaner modell FBH30-20 listar kapacitet 1,2–1,5 m³/h,total effekt 36,3 kW, storlek 20 × 7 × 4 m, ocharbetskraft: 3 arbetare, med en notering om att brännaroperatören även kan arbeta samtidigt med andra uppgifter såsom att köra truck.
En annan beskrivning av en vertikal tunneltypisk torkmaskin för faner anger att utrustningen kräver 2 arbetare per skiftoch beskriver layouten som matnings-, uppvärmnings-, kylnings- och utmatningsområden.
När man jämför en Vertikal fanertork till valsbara alternativ brukar inköpsteam vanligtvis mappa dessa arbetarantal till sin skiftplan och sedan kontrollera om timkapaciteten överensstämmer med anläggningens behov av uppströms skalning och nedströms uppläggning.
Alternativ för lågkostnadsfanertorkar och vad man bör verifiera
Alågkostnadsfanertork utvärderas vanligtvis för ingångsinvestering och grundläggande genomströmning, men köpare behöver fortfarande validera om antaganden om arbetskraft och energi passar anläggningens verklighet.
DeLågkostnadsfanertorkmaskin beskrivs som en valsbaserad fanertork med:
Arbetsbredd: 3 m
Fanertjocklek: 0,8–8 mm
Värmeområdets längd: 32 m
Torkkapacitet: 50–60 m³/dygn
Värmekälla: biomassa brännare, med andra alternativ tillgängliga
För arbetskraftsplanering är det avgörande verifieringssteget att bekräfta hur matning och mottagning kommer att hanteras i den fullständiga linjelayouten, och hur många operatörer som krävs per skift när torken körs stabilt vid den avsedda dagliga kapaciteten.
Den skiftbaserade beräkningen som håller automatiseringen ärlig
För att jämföra automatisering rättvist mellan olika Fanér-torkningssystem layouter använder många köpare en enkel normalisering: arbetskraftskostnad per kubikmeter torkad produktion.
Kärnformler
Arbetskraftskostnad per m³ = total arbetskraftskostnad per skift ÷ torkad fanerproduktion per skift
Daglig arbetskraftskostnad = arbetare per skift × antal skift × arbetskraftskostnad per arbetare per skift
Dessa formler kräver inga antaganden om en specifik lönenivå; de fungerar med fabrikens egna siffror. Det viktiga är att produktionen mäts på samma grund för varje alternativ – faktiskt torkat faner som lämnar torken under kravet på mål fukthalt.
Genomräknat exempel med publicerad produktion
För denPlywood Core Dryer Machine modell GTH30-36, publicerade specifikationer inkluderar:
Däck: 4
Arbetsbredd: 3,0 m
Torkkapacitet: 110 m³/dag
Fanertjocklek: 0,6–8 mm
Nytt faner till cirka: 8–10% fukt
Fanertransporthastighet: 5–22 m/min
Total effekt: 221,5 kW
Med hjälp av formlerna ovan kan en köpare ta anläggningens valda bemanningsnivå för hela driftupplägget – inmatning, utmatning, brännar- eller värmekälledrift och övervakning – och sedan dividera arbetskostnaden med den torkade produktionen som tilldelats det skiftet. Detta tillvägagångssätt undviker ett vanligt misstag: att behandla “automatisk inmatning och utmatning” som en fast procentuell arbetskraftsreduktion, i stället för något som måste matchas mot produktionen.
Arbetskostnad per m³
= Total arbetskostnad per skift
÷ Torkad fanerproduktion per skift
Vad man bör jämföra vid val av fanertorkmaskin
När inköpsgrupper tar fram en kortlista över en fanertorkmaskin för plywoodfanertorkninghjälper följande kontroller till att hålla arbetskraft och kapacitet i linje utan att förlita sig på antaganden:
Målutdata:jämför kapacitet per timme (m³/h) eller per dag (m³/dag) med produktionsbehovet.
Tjockleksintervall för faner:bekräfta kompatibilitet, till exempel 0,6–8 mmeller0,8–8 mmberoende på modell.
Fuktmål:anpassa inkommande fanerfuktighet och slutliga fuktkrav till den valda torkkonfigurationen.
Hanteringskonfiguration:verifiera om automatisk lastning, automatisk inmatning och automatisk utmatning ingår och är kompatibla med de valda vagnarna.
Arbetskraftsfördelning per skift:bekräfta vem som är tilldelad matning, mottagning och värmekällans drift under varje skift.
Verkstadsyta och layout:jämför horisontella valsningslayouter med kompakta vertikala alternativ där så är lämpligt.
För köpare som söker globalt med termer som Kina tillverkare av fanertorkellerKina leverantör av fanertork är den praktiska skillnaden ofta inte ett påstående i en broschyr, utan hur tydligt leverantören kan kartlägga konfiguration, bemanning och produktion i en skiftplan som fabriken kan köra dag efter dag.
Vanliga frågor
Reducerar automatisk inmatning alltid antalet arbetare per skift?
Automatisk lastning kan minska avvikelsen vid fanerplacering och hjälpa faner att löpa smidigt genom torken, vilket undviker potentiella stopp. Den slutliga planen för arbetare per skift beror på hela linjens konfiguration och hur matning och mottagning är ordnade.
Vad är den publicerade aktionstiden för Shine Machinerys automatiska lastningssystem?
Den publicerade aktionstiden – från hämtning av grönt faner till avlastning på matningsplattformen – är cirka 2,5–3 sekunder per gång.
Vad är den publicerade kapaciteten och kostnadsintervallet för den fyrskiktiga 36-meters valstorken?
Den angivna produktiviteten är 4,6–5 m³ per timme, och den publicerade totala kostnaden är 6–12 USD/m³.
Hur många arbetare anges för den vertikala konfigurationen FBH30-20?
Den vertikala konfigurationen för plywoodfaner FBH30-20 anger 3 arbetare.
Finns det en vertikal konfiguration som anger färre arbetare per skift?
En beskrivning av en vertikal tunneltypisk torkmaskin för fanerkärna anger att utrustningen kräver 2 arbetare per skift.
Vad är det enklaste sättet att jämföra arbetskraft mellan olika alternativ för fanertorkning?
Använd arbetskraftskostnad per m³ = total arbetskraftskostnad per skift ÷ torkad fanerproduktion per skift, och tillämpa samma skiftlängd och produktionsbas för varje alternativ.