
Nyhetscenter

Fabriker som vill uppgradera från manuell hantering till automatisk inmatning och stapling fokuserar ofta enbart på den nya utrustningen. I plywoodfanertorkning kan detta lätt leda till en kostsam felmatchning. En snabbare matare kommer till exempel inte nödvändigtvis att öka den dagliga…
2026/09/11 17:25

Att uppnå maximal produktion i kontinuerlig plywoodproduktion handlar inte enbart om att skaffa en högeffektiv fanertork. Verklig effektivitet beror på att harmonisera automatisk plåtmatning, avlastningshantering, stapling, värmekälldrift och arbetarnas rytm med torkens takt. Innan man skalar upp…
2026/09/11 17:23

Ofta fokuserar en köpare initialt på ett enkelt mål på 110 m³/dag när man diskuterar en fanertorkmaskin men enbart daglig produktion definierar inte en genomförbar plan för en plywoodfabrik. Ett praktiskt projekt måste omvandla detta mål till timkapacitet, drifttimmar, elförbrukning,…
2026/09/10 14:11

För plywoodfabriker som torkar kärnfaner med måttliga krav på planhet är den mest avancerade rullbanan inte alltid det bästa första valet. Att välja en lämplig fanertork innebär att anpassa den till fanertypen, önskad fuktnivå, tillgängligt golvutrymme och investeringsplan. Shine Machinerys…
2026/09/10 14:07

Inom plywoodproduktion beror valet av optimal torkmetod på fanerets avsedda användning. Kärnfaner, partiellt ytfaner, bottenfaner och arkitektoniskt kärnytfaner kräver inte alltid identiska torkresultat. En Vertikal fanertork kan vara en robust och ekonomisk lösning för specifika kärntillämpningar…
2026/09/10 14:05
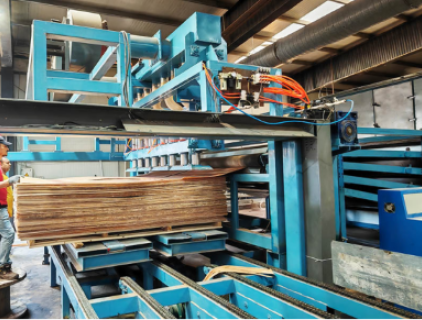
När manuell plåtmatning är ojämn kan en tork med stark märkkapacitet ändå understiga sitt mål för en hel skiftperiod. I plywoodproduktion fungerar matning, torkning och insamling som ett enda kontinuerligt flöde. Den verkliga frågan är inte bara hur snabbt en automatisk matare kan arbeta, utan om…
2026/09/04 17:06
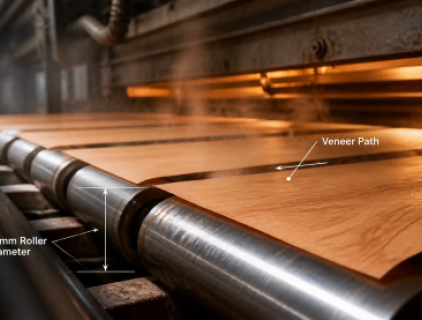
En offert för en fanertorkmaskin kan se övertygande ut när den listar kapacitet, längd, uppvärmningsmetod och pris. Ändå kan en liten mekanisk detalj förändra hela inköpsbedömningen: valsdiameter. När en modell som GTH30-20 diskuteras utan tydlig valsdiameter, valsavstånd, antal valsar och…
2026/09/04 17:03
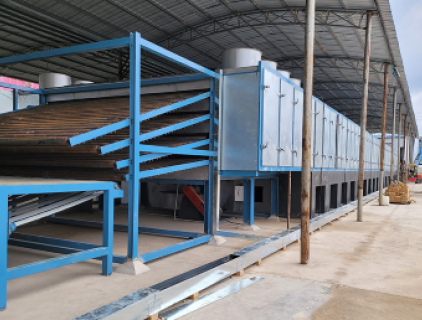
För en plywoodfabrik som riktar sig mot 15–18 m³/h, bör huvudfokus inte vara en sexvånings torks effekt. Prioritera istället produktionstid. Val av fanertork beror på faktisk skiftproduktion, fanertjocklek, ingående/målfuktighet, värmekälla, arbetskraft och total torkkostnad. Antalet våningar är…
2026/09/04 16:59
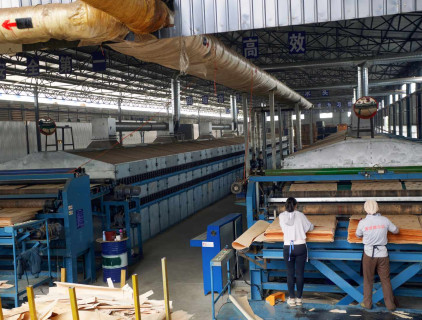
Sluta med rynkor, veck, sprickor och ojämn fuktighet efter plywoodfanertorkning ses ofta som sorteringsproblem. I praktiken är skrotning av skivor bara den slutliga åtgärden. Börja istället med att undersöka hela värmeväxlingsresan inuti fanertorkmaskin: hur faner kommer in, hur varmluft överför…
2026/09/03 17:45
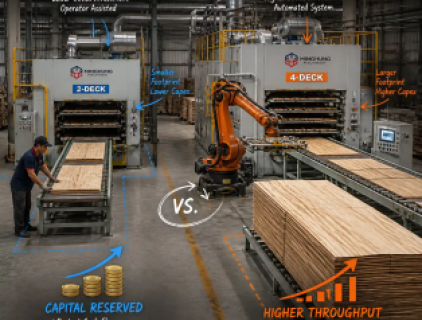
När en plywoodfabrik behöver cirka 36 m³ torkat faner per dag men inte enkelt kan utöka sin verkstad, är den omedelbara frågan inte ”Vilken katalog säger 36 m³/dag?” Överväg istället detta: Vilket fanertorkningssystem kan samtidigt matcha det erforderliga timuttaget, fuktmålet, fanertypen och…
2026/09/03 17:43
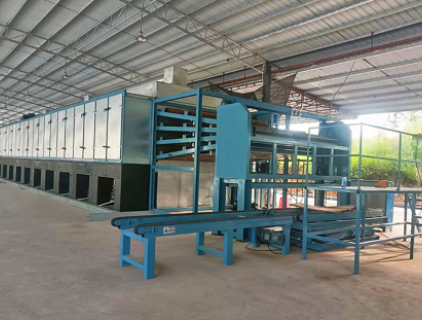
När en plywoodfabrik övergår från standardpass till kontinuerlig produktion blir torkens utmatningsände ofta den första punkten där bemanningsutmaningar uppstår. Manuella arbetare kan i åratal ha absorberat oregelbundet fanerflöde, påskyndat staplingen under toppperioder och saktat ner när torkens…
2026/08/28 17:29
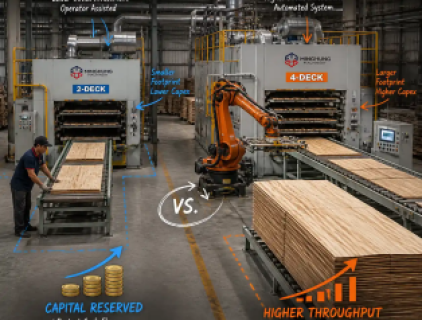
För plywoodtillverkare innebär en högre automatiseringsgrad inte alltid en bättre investering. Om halvautomatisk hantering redan håller en fanertorkmaskin igång med dess erforderliga matningshastighet, kan en omedelbar uppgradering till ett helautomatiskt system binda kapital. Samma kapital skulle…
2026/08/27 16:29