
Varför hastighetsinställningar avgör fukten på fanerlinjer med blandad tjocklek
Torkning av faner från 0,8 mm till 8 mm på en enda linje löses sällan enbart genom temperaturändringar. I verkligheten torkning av faner för plywood sker tjockleksförändringar och förändringar i inkommande fukthalt ofta samtidigt – så den inställning som fungerar för en sats kan lämna nästa sats för blöt, för torr eller ojämn. Det är därför många fabriker betraktar matningshastigheten (transmissionshastigheten) som en central styrpunkt: hastigheten avgör hur länge arket stannar i uppvärmningszonen, och den ”tiden i värme” måste förbli anpassad till den fukt som behöver avlägsnas.
I praktiska upphandlingstermer bör en fanertorkmaskin utvärderas som ett processkontrollverktyg, inte bara som en värmebox. Köpare letar vanligtvis efter tre förmågor som fungerar tillsammans:

Frekvensomriktarbaserad hastighetsreglering för att justera matningshastigheten efter fanertjocklek och fukthalt.
Automatisk temperaturregleringmed stabil reglering.
Jämn varmluftsfördelning stöds av en robust värmeväxlarstruktur.
Hur ett fanértorkningssystem fungerar i en kontinuerlig linje
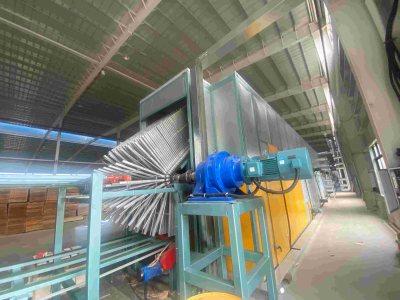
En produktionsklar Fanertorkningssystem är vanligtvis organiserad som en kontinuerlig bana med funktionella zoner. I Shine Machinerys beskrivningar av valstorkkonfigurationer presenteras maskinen som en kombination av ett transmissionsrum, torkrum, och kylrum, som stöds av varmluftscirkulation och en värmeväxlingsstruktur.
För operatörer är detta viktigt eftersom styrande åtgärder vanligtvis motsvarar dessa zoner:
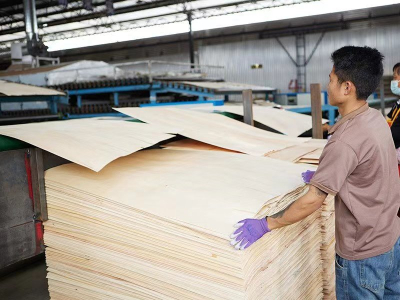
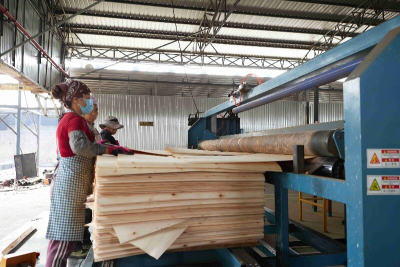
Matningens och transportens stabilitet avgör om fanéren matas in smidigt och förblir korrekt stödd.
Torksektionen (uppvärmningssektionen) bestämmer den huvudsakliga fuktavlägsningen.
Kylsektionen hjälper till att stabilisera faneret före utmatning och efterföljande hantering.
När samma linje måste hantera 0,8–8 mm kommer de mest repeterbara resultaten vanligtvis från att samordna temperatur och hastighet – eftersom dessa två variabler definierar den torkintensitet som arket utsätts för längs sin bana.
Varför hastigheten måste följa fukten vid torkning av plywoodfaner
I Shine Machinerys beskrivningar av valstorken är den centrala driftidén tydlig: torken använder varvtalsreglering, och matningshastigheten kan justeras efter fanerets tjocklek och fukthalt för att uppnå den idealiska torkningseffekten. Detta påstående är den praktiska grunden för produktion med blandade tjocklekar.
Temperaturen är fortfarande viktig, men temperaturen ensam ändrar inte fanerets uppehållstid i uppvärmningszonen. När fukthalten är högre behöver arket i allmänhet mer torknings“arbete”, och i en kontinuerlig valslinje är ett direkt sätt att öka detta arbete att sänka linjens hastighet och låta arket vara exponerat längre.
Ur en köpares perspektiv innebär detta att en Low Cost Veneer Dryer eller vilken tork som helst som positioneras för kostnadseffektivitet fortfarande bör bedömas utifrån styrbarhet. Ett lågt inköpspris är sällan till hjälp om linjen måste köras med fast hastighet medan fanerets förhållanden ändras från timme till timme.
En praktisk exempelspecifikation för bearbetning av 0,8–8 mm
Shine Machinery publicerar en konfiguration för GTH30-36 varmluftstork för faner som syftar till torkning av färskt faner till cirka 10 % fuktkvot, med justerbar temperatur och justerbar transporthastighet. Detta är ofta den typ av publicerat intervall som köpare använder som utgångspunkt för produktionslinjeplanering.
Ett exempel på produktsida är Lågkostnadsmaskin för torkning av faner listningen, som anger en valsfanertork för 0,8–8 mm.
| Post | Publicerat värde |
|---|---|
| Modellnr | GTH30-36 |
| Arbetsbredd | 3 m |
| Bord | 2 |
| Valsmaterial | Q235B, stålrör φ89 |
| Uppvärmningszonens längd | 32 m |
| Kylzonens längd | 4 m |
| Fanertjocklek | 0,8–8 mm |
| Fanerets vattenhalt | Färsk faner till cirka 10 % |
| Torktemperatur | 140–200 °C justerbar |
| Temperaturkontrollens noggrannhet | ±5 °C |
| Transporthastighet för faner | 5–22 m/min |
| Torkkapacitet | 50–60 m³/24h |
| Total effekt | 92 kW |
| Faktisk elförbrukning | Cirka 65 kWh per timme |
| Täckt yta | 42 m × 9 m × 3 m |
För inköpsteam är värdet av en sådan tabell inte att ”kopiera en inställning”, utan att bekräfta att den fanertorkmaskinerbjuder ett arbetsfönster som är tillräckligt brett för produktion med blandade tjocklekar – särskilt hastighetsområde och temperaturområde.
Funktioner som stöder stabil fukthalt och planhet
Shine Machinery beskriver flera konstruktionspunkter för valstorkar som är nära kopplade till kvalitetskonsistens i Torkning av faner:
Värmeväxling och varmluftsfördelning: ett välutvecklat värmeväxlingssystem är positionerat för att förbättra energiutnyttjandet och minska onödigt energislöseri.
Styrskåp med automatisk temperaturreglering och varvtalsreglering: beskrivs som ett system som noggrant kan styra det slutliga fuktinnehållet, med enkel drift och låg felfrekvens.
Torkresultatmål: produktbeskrivningar framhäver faner efter torkning som slätt, utan sprickor, rynkor eller ändvågor, medan krympning och härdning hålls till ett minimum och kollaps och honungskador undviks.
I en linje med blandad tjocklek kopplar dessa punkter direkt till hastighetsbeslut: jämn luft och stabil styrning minskar risken att en hastighetsändring ”åtgärdar” en defekt samtidigt som den skapar en annan.

Vanliga defekter när hastighet och fukthalt inte är synkroniserade
I produktbeskrivningar för valstorkar kopplas flera defekter upprepade gånger till ojämn eller olämplig torkning: sprickor, rynkor, ändvågor, och inkonsekvent fukthalt som undergräver beredskapen för limning.
Ett praktiskt sätt att använda dessa defektsignaler på en produktionslinje är att behandla dem som indikatorer på missförhållanden:
Om skivor uppvisar ytproblem som rynkor eller ändvågor granskar många bruk luftflödets jämnhet och verifierar sedan om matningshastigheten är lämplig för aktuell fukthalt och tjocklek.
Om sprickbildning eller symtom på överdriven uttorkning uppstår, omprövar operatörerna vanligtvis huruvida hastigheten och temperaturen är för aggressiva för fanerets aktuella skick.
Om fuktkonsistensen är instabil mellan satser blir förmågan att reglera hastighet och temperatur tillsammans en inköpsprioritet – särskilt i en Fanertorkningssystem som betjänar flera fanerspecifikationer.
För köpare är den centrala frågan inte huruvida defekter kan uppstå, utan huruvida torken erbjuder den styrbarhet som krävs för att åtgärda dem utan att offra genomströmning.
Rulltork eller vertikal fanertork för tjock kärnfaner
Inte varje anläggning löser kapacitets- och utrymmesbegränsningar på samma sätt. Vid sidan av rulltorkar publicerar Shine Machinery alternativ för vertikala kärnfanertorkar som är positionerade för kärnfaner och installationer där fotavtryck och kostnadsstruktur spelar roll.
En referenskonfiguration är vertikal fanertork listningen för modell FBH30-13.
Shine Machinery beskriver den vertikala metoden som att använda kedjecirkulation för att föra in faner eller färdig skiva i torkrummet för cirkulerande torkning. Den vertikala plywoodmetoden beskrivs öka fanerlastningskapaciteten med 30–80 % jämfört med andra torkar, och utrustningen beskrivs täcka en yta på endast två tredjedelar av valstorken. Den vertikala torkens torkkostnad beskrivs som mindre än 8 USD/m³.
Detta gör ett vertikalt alternativ särskilt relevant när en köpares prioritet är hantering av tjockt kärnfaner och en kompakt layout – samtidigt som man accepterar att olika torktyper passar olika förväntningar på planhet och behov av linjeintegration.
Checklista för köpare för en linje med blandade tjocklekar
Vid inköp av en fanertorkmaskin för 0,8–8 mm torkning av faner för plywood, kan en inköpschecklista förbli enkel och mycket operativ:
Bekräfta att det angivna fanertjockleksintervallet matchar linjens krav, såsom 0,8–8 mm.
Kontrollera att torken erbjuder frekvensomvandlad varvtalsreglering så att hastigheten kan justeras efter tjocklek och fukthalt.
Bekräfta att automatisk temperaturkontroll ingår och granska publicerad styrnoggrannhet där sådan finns.
Granska längderna på värme- och kylzonerna, arbetsbredden och fotavtrycket för att säkerställa att torken passar in i anläggningens layout.
Jämför energi- och driftfaktorer som anges på produktsidan, inklusive effekt, elförbrukning och värmekälsoalternativ.
För produktnivådetaljer om varmluftskonfigurationer och det fuktavlägsningsalternativ som beskrivs av Shine Machinery granskar köpare ofta sidan Hot Air Veneer Dryer tillsammans med sidan för rulltorkarmodellen.
Vanliga frågor
Kan ett fanertorkningssystem täcka produktion av 0,8–8 mm på en och samma linje?
Shine Machinery publicerar rulltorkarkonfigurationer såsom GTH30-36, specificerad för 0,8–8 mm fanertjocklek, med justerbar temperatur och transport hastighet.
Vilket transport hastighetsintervall anges för fanertorkmaskinen GTH30-36?
Det publicerade intervallet för fanertransporthastighet är 5–22 m/min.
Vilket temperaturintervall anges för torkning av plywoodfaner på GTH30-36?
Det publicerade torktemperaturområdet är 140–200 °C justerbar med en angiven temperaturkontrollnoggrannhet på ±5 °C.
Vilken utgående fuktnivå refereras i Shine Machinerys GTH30-36-specifikationer?
GTH30-36-specifikationen anger färsk faner till cirka 10 % fukt.
När övervägs en vertikal fanertork vid upphandling?
Shine Machinery positionerar den vertikala kärnfanertorken för kärnfaner, kompakt fotavtrycksplanering och överväganden om låg torkkostnad. Den vertikala plywoodmetoden beskrivs öka lastkapaciteten med 30–80 %, och fotavtrycket beskrivs vara cirka två tredjedelar av en valstork.
Var kan köpare granska officiella produktspecifikationer för en lågkostnadsfanértork?
Officiella specifikationer och konfigurationsdetaljer publiceras på www.veneersdryer.com på respektive produktsidor.