
Varför kostnader för torkning av tjockt faner måste verifieras från början till slut
Tjock kärnfaner förändrar i grunden vad "låg kostnad" egentligen betyder vid torkning av faner för plywood. Även om inköpspriset är viktigt berättar det sällan hela historien om dina dagliga driftresultat. När man använder ett produktionsflöde där man först skär och sedan torkar, kretsar det verkliga beslutet kring huruvida den hela fanertorkningsanläggningen – från matning till uppvärmning, kylning och utmatning – överensstämmer med din specifika fanertjocklek, dina produktionsmål, din arbetskraftsplan och dina rumsliga begränsningar. Den här artikeln utforskar vad köpare vanligtvis bedömer när de specificerar en fanertorkmaskin för applikationer med tjockt faner, med utgångspunkt i dokumenterad produktinformation för vertikala, rull- och nätkonfigurationer.

Att tänka om kring mätvärden: Tjockt faner kräver ett annat angreppssätt
För torkning av faner till plywood kräver tjockt faner ofta en annan bedömning än tunt ytmaterial. En tork som är optimerad för mycket tunt faner är inte automatiskt lämplig för arbete med mittskikt eller bottenplatta. Det är därför många köpare börjar specifikationsprocessen med att fokusera på själva faneret – dess tjocklek, förväntningar på planhet och den avsedda produktionsvägen – innan de ens tittar på broschyrernas kapacitetsuppgifter.
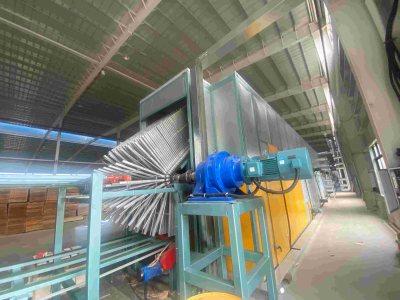
Tänk på Vertikal fanertorkningsmaskin till exempel. Den är konstruerad som en vertikal tunneltyp av tork för mittfaner, i första hand för kärnskiva, delvis yta och bottenplatta. Den är utmärkt i klyv först och torka sedanproduktionsprocessen, särskilt för tjocka faner, och kan hantera faner med låga planhetskrav.1
För inköpsteam är den omedelbara praktiska lärdomen tydlig: en verkligt lågkostnads-fanertork är inte bara en "billigare maskin". I stället är det en fanertorkmaskin vars arbetsflödeochdriftplanlämpar sig i sig för torkning av tjockt faner och förhindrar att dolda kostnader för arbetskraft, energi eller materialhantering dyker upp senare.
Utvärdering av ett komplett fanertorkningssystem: från start till mål
En enhetlig struktur i olika torkbeskrivningar framhäver en systemlayout i fyra delar. Den vertikala fanertorkningsmaskinen består till exempel av en Matningsområde, Värmningsområde, Kylningsområde och Utmatningsområde.1Denna identiska fyrdelsdesign kännetecknar även ytmesh- och rullbaserade system som används i plywoodproduktion.5
Denna gemensamma struktur ger en robust ram för köpare att skapa en disciplinerad checklista för vilken fanertorkningsmaskin som helst:
Kommer matningsmekanismen sömlöst att hantera ditt faners skär- och staplingsmetoder?
Kan uppvärmningssektionen uppnå målkapaciteten med din valda värmekälla?
Minimerar kylprocessen effektivt risken för återabsorption av fukt när materialet lämnar systemet?
Är avlastningssystemet kompatibelt med er arbetskraft och nedströms logistik?
En helhetsbedömning är avgörande för att undvika missförstånd kring påståenden om "låg kostnad". Ett fanertorkningssystem kan verka prisvärt initialt, men den verkliga kostnaden framträder först efter att man räknat in fabrikslayout, bemanning och materialflöde.

Matning och lastningstäthet: den initiala kostnadshävstången
Vid torkning av tjockt faner påverkar matningsprestandan direkt maskinutnyttjandet. Den vertikala kärnfanertorken framhäver tredimensionell lastning av faner, och anmärkningsvärt nog upptar utrustningen endast två tredjedelar av ytan hos en valstork.3 Separat noteras den vertikala plywoodmetoden för att öka fanerlastningskapaciteten med 30–80% jämfört med andra torkar.2
Det är därför köpare ofta jämför torkar baserat på “genomströmning per kvadratmeter” snarare än bara märkeffekt. Om en vertikal fanertork kan lasta mer faner inom en mindre yta kan den avsevärt minska den effektiva kostnaden per kubikmeter, även innan energiförbrukningen beaktas.
Lika viktigt är att samma beskrivningar nämner att denna utrustning kräver montering på plats hos kundens fabrik, vilket möjliggör installation anpassad efter specifika platskrav.1 För anläggningsingenjörer påverkar detta direkt planeringen av matningsbanor, truckvägar och uppställningszoner runt fanertorkmaskinen.
Val av värmesektion: Konfigurationen är avgörande
För den vertikala fanertorkmaskinen är värmekällan en varmluftsugn på 900 000 kcal.1 Maskinens längd bestäms av den erforderliga kapaciteten, med alternativ för anpassade konstruktioner för att möta specifika projektbehov.
Vid torkning av tjockt faner är dessa två punkter mer kritiska än de först kan verka:
Precise heat source definition prevents erroneous comparisons.Köpare blandar ibland parametrar mellan olika torkkategorier. Genom att koppla valet av värmekälla direkt till den konfigurerade maskinen undviker man att anta att funktioner från en modell automatiskt gäller för en annan.
Utgångsmatcherad längd stödjer realistisk kapacitetsplanering.Vid torkning av faner av plywood fungerar ”erforderlig utgång” vanligtvis som den primära variabeln. När denna har fastställts kan fanertorkningssystemet dimensioneras på lämpligt sätt.
Därför bedöms en lågkostnadsfanertorkare ofta utifrån sin värmekonfigurations förmåga att uppnå planerad utgång utan överdriven värmeförbrukning eller att skapa flaskhalsar uppströms.
Kylning och utmatning: Att hantera arbetskrafts- och fuktrisker
Kylning är en icke förhandlingsbar aspekt av många kontinuerliga processer; den säkerställer att torkat faner lämnar processen i användbart skick. Den vertikala fanertorkningsmaskinen avgränsar tydligt matnings-, uppvärmnings-, kylnings- och utmatningssektionerna.1 Denna tydliga segmentering förenklar processen för inköpsteam att fördela ansvarsområden och uppskatta bemanning.
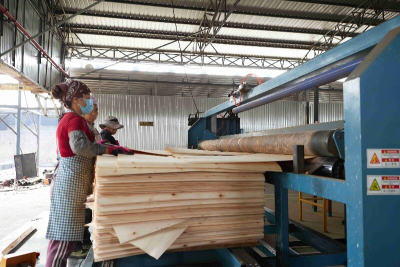
Arbetskraftsbehov dokumenteras också för vertikala konfigurationer. Den vertikala faner torkmaskinen anger 2 arbetare per skift.1 En annan vertikal plywoodfaner konfiguration (FBH30-20) kräver 3 arbetare och noterar att brännaroperatören även kan utföra samtidiga uppgifter som att köra truck.2
Det viktiga är att arbetskraft är en mätbar komponent i kostnadsmodellen för fanertorkningssystemet. En fanertorkmaskin som verkar billig på papper kan snabbt bli kostsam om utmatningen kräver extra manuell hantering eller om bemanningen inte stämmer överens med skiftplaneringen.
Definiera en “lågkostnadsfanertork”
Den vertikala torken åtföljs av flera kostnadsrelaterade uttalanden som köpare kan använda som utvärderingsriktmärken:
Dess torkningskostnad är mindre än 8 USD/M³, vilket anges som 30–60 % av torkkostnaden för andra torkar.1
Maskinkostnaden beskrivs som låg, vilket tillskrivs standardisering och modulär produktion av dess delar, vilket minskar förlusten av råmaterial och hjälpmaterial och ökar arbetseffektiviteten.1
Dessa påståenden är mest användbara när de kopplas till det övergripande produktionsflödet:
Lastkapacitet: Den vertikala plywoodmetoden ökar lastkapaciteten med 30–80%.2
Fotavtryck: Den upptar endast två tredjedelar av ytan hos en valstork.3
Arbetskraft: Dokumenterad som 2 arbetare per skift för den vertikala fanertorkningsmaskinen,1 med en annan vertikal konfiguration som kräver 3 arbetare.2
Applikationspassning: Det är idealiskt för klyv först och torka sedan processer och tjocka faner och lämplig där planhetskraven är låga.1
Denna omfattande kombination förvandlar en “Low Cost Veneer Dryer” från enbart en marknadsföringsfras till ett verifierbart köperbjudande.
Vertikala, rull- och nätalternativ: Förstå deras unika roller
Vid torkning av faner för plywood beror den mest tillförlitliga jämförelsen på "anpassning till faner och process", snarare än att bara avgöra vilken torkkategori som är "bäst". Produktbeskrivningar definierar tydligt sina respektive roller:
Vertikal (kärnfokuserad): Den vertikala fanertorken är positionerad för kärnskiva, partiell yta och bottenskiva. Den passar processer där man först skär och sedan torkar, särskilt för tjocka faner, och fungerar bra för faner med låga krav på planhet.1
Vals (brett tjockleksintervall): En 40 m, 2-däck träfanertorkmaskin (modell GTH30-40) har en arbetsbredd på 3 m, torkar fanertjocklekar från 0,6–8 mm, och erbjuder en kapacitet på 2,5 m³/h (55–65 cbm per dag).4 Den består av ett inlopp, torkzon, kylzon och utlopp, och kan anpassas efter produktionskapacitet, process och utrymme.
Nät (mycket tunt ytfaner): System för torkning av ytfaner är speciellt utformade för att torka mycket tunt ytfaner, vanligtvis i intervallet 0,2–1,2 mmtjockleksintervall. Dessa nätverkstorkar består också av matnings-, uppvärmnings-, kylnings- och utmatningszoner.5
| Vad köpare verifierar | Vertikal fanertork | Rullträfanertorkmaskin (exempel) | Nätansiktsfanertork |
|---|---|---|---|
| Målanvändning av faner | Kärnskiva / delvis yta / bottenplatta | Fanertorkning i plywoodlinje | Ytfaner |
| Tjockleksfokus | Särskilt tjocka faner | 0,6–8 mm | 0,2–1,2 mm |
| Processramning | Klipp först, torka sedan | Kontinuerlig; inlopp–torkning–kylning–utlopp | Kontinuerlig; matning–uppvärmning–kylning–utmatning |
| Förväntningar på planhet | Lämplig för låga planhetskrav | Ej specificerat i den citerade beskrivningen | Platt utan spänne eller vågighet i ändarna |
| Kostnadsankare (angivet) | Mindre än 8 USD/M³ komposittorkningskostnad | Anges inte i den citerade beskrivningen | Anges inte i den citerade beskrivningen |
Den här typen av jämförelsetabell håller diskussionen om fanertorkningssystemet förankrad i inköpskriterier som direkt kan verifieras mot produktionsmål.
Inköpschecklista för tjockfanerlinjer med först skärning och sedan torkning
Innan man slutför valet av en fanertorkmaskin begär köpare vanligtvis en systemöversyn som kopplar samman de dagliga produktionskraven med fabrikslayout och bemanning. För torkning av tjockt faner med metoden att först skära och sedan torka omfattar viktiga valideringssteg vanligtvis:
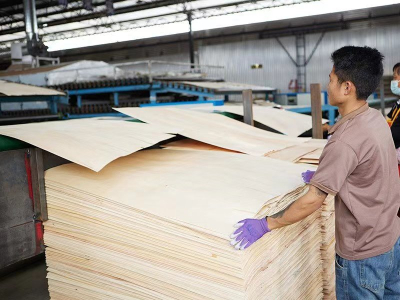
Bekräfta fanertyp och huruvida det är acceptabelt att tillgodose låga krav på planhet.
Kartlägg hela produktionsflödet genom matning, uppvärmning, kylning och utmatning.
Verifiera den angivna värmekällan och den övergripande konfigurationsstrategin (inklusive maskinlängd anpassad efter produktionsvolym).
Uppskatta arbetskraft per skift med hjälp av dokumenterade bemanningssiffror för den valda konfigurationen.
Jämför fotavtryck och lastdensitettillsammans med målkostnaden för drift.
Genom att slutföra dessa kontroller blir en “Low Cost Veneer Dryer” ett mätbart resultat av hela torkningssystemet för faner, inte bara en rad i en offert.
Vanliga frågor
Vad ingår vanligtvis i en vertikal fanertork i dess dokumenterade process?
Den består av fyra huvuddelar: Matningsområde, Värmningsområde, Kylningsområde och Utmatningsområde.
Är den vertikala fanertorken konstruerad för torkning av tjockt faner?
Ja. Den är uttryckligen lämpad för produktionsprocessen för skärning först och sedan torkning, särskilt för torkning av tjocka faner.
Kan den vertikala fanertorken användas när kraven på planhet är strikta?
Den beskrivs som lämplig för faner med låga planhetskrav.
Hur många arbetare per skift anges för den vertikala fanertorkningsmaskinen?
Dokumentationen för den vertikala fanertorkningsmaskinen anger 2 arbetare per skift.
Vilken värmekälla anges för den vertikala fanertorkningsmaskinen?
Den använder en varmluftsugn på 900 000 kcal som sin värmekälla.
Hur bestäms längden på den vertikala fanertorkningsmaskinen?
Längden bestäms av den erforderliga produktionskapaciteten och kan anpassas efter kundens projektkrav.
Vilket fanertjockleksintervall anges för 40 m, 2-vånings valsfanertorkningsmaskinen?
Specifikationerna anger ett faneringsintervall på 0,6–8 mm.
Vilken fanertjocklek är ansiktsnäts torkaren konstruerad för?
Den är konstruerad för mycket tunn ansiktsfaner, vanligtvis mellan 0,2–1,2 mm.