
Kontrollera din fanertorkmaskin innan du justerar varmpressningen
Markfria paneler kommer sällan enbart från "pressfixar". I plywoodproduktion påverkas ytan du ser efter varmpressning starkt av vad som anländer före pressning: tillståndet hos det torkade faneret, arkens planhet och hur konsekvent fanertorkningssystemet är från sats till sats. När en linje börjar jaga märken genom att först ändra varmpressnings- och utjämningsinställningar, slutar teamet ofta med att kompensera för instabilt inkommande faner i stället för att lösa grundorsaken.
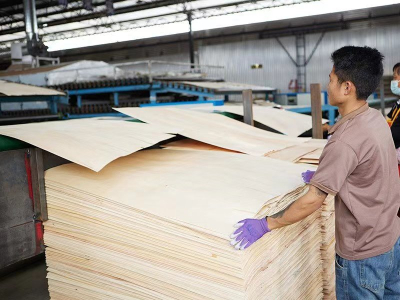
Ett praktiskt tillvägagångssätt är att behandla fanertorkmaskin utgången som en kvalitetsport: bekräfta fuktkonsekvens, bekräfta planhet (inklusive bucklor och vågighet i ändarna) och säkerställ en limningsklar yta. Först efter att den porten är stabil är det meningsfullt att bedöma om pressparametrar eller nedströms korrigering verkligen behöver ändras.

Varför validering av fanertorkning kommer först
Tillståndet hos faner som lämnar en Fanér-torkningssystem blir "utgångstillståndet" för limning, uppläggning och varmpressning. Om detta utgångstillstånd varierar blir varje nedströms justering svårare att utvärdera – eftersom du ändrar pressbeteendet samtidigt som råmaterialet fortsätter att skifta.
I fabriker som strävar efter paneler utan synliga märken är den mest användbara sekvensen vanligtvis:
Kontrollera fuktighetskonsistensen vid torkutloppet över representativa fanerark (inte bara ett enda ark).
Inspektera planheten och dokumentera eventuell utbuktning eller vågighet vid kanterna.
Leta efter synliga torkdefekter såsom sprickor.
Bekräfta ytans skick för limning (faneret bör vara lämpligt för bindning).
Sedanutvärdera limning, montering och varmpressning utifrån en stabil ingång.
Avgör om utjämning eller annan korrigering fortfarande krävs.
Detta innebär inte att varje märke härstammar från torkning av faner. Det förhindrar helt enkelt att förändringar vid varmpressning bedöms mot en instabil uppströms variabel.
Vad som ska verifieras vid fanertorkmaskinens utlopp
För daglig felsökning, den fanertorkmaskinutgången är en tydlig skiljelinje mellan uppströms- och nedströmsvariabler. I stället för att förlita sig på vaga åsikter ("faneret känns okej") kan ett team bygga en repeterbar rutin fokuserad på fyra kontroller som är direkt kopplade till nedströms pressstabilitet.

1) Fuktkonsistens mellan skivor
Fuktvariation är ett av de snabbaste sätten att minska den "säkra zonen" för varmpressning. Även när medelfukten verkar acceptabel kan en ojämn fördelning mellan skivor driva inkonsekvent värmeöverföring och förändrat kompressionsbeteende – förhållanden som ofta visar sig som panelmärken.
2) Planhet inklusive buckla och ändvågighet
Platt faner stödjer förutsägbar uppläggningstjocklek och mer enhetlig tryckkontakt under pressning. När faner anländer med buckla eller ändvågighet tvingas pressen korrigera geometri som borde ha stabiliserats tidigare i processen.
3) Sprickor och synliga torkdefekter
Klyvningar är inte bara ett utbytesproblem; de kan också komplicera monteringen och förändra hur tryck och lim fördelas, särskilt när defekter klustrar sig inom en sats.
4) Ytans skick lämplig för limning
En stabil, limningsklar faneryta minskar frestelsen att "pressa" pressinställningarna för att kompensera för svaga bindningsförhållanden. Att hålla torkning av faner utdata konsekvent gör det lättare att felsöka limning och pressning separat.
Vad ett valsfanertorkningssystem levererar
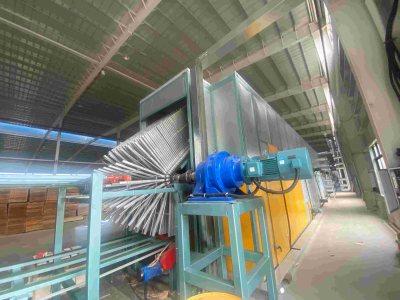
Många köpare utvärderar valsdesigner på grund av deras angivna fokus på fanerets planhet och enhetlighet. Vår Shine Machinery valsdesign är en lösning med låg torkningskostnad som siktar på jämn fukthalt och faner som är plant utan bucklor eller vågighet i ändarna. Faneret är också , fritt från sprickor och har en yta i gott skick för limning. Vi säkerställer också att krympning och härdning hålls till ett minimum, och kollaps och honungskaka undviks.
Vår kärnfanertorkmaskin har även frekvensomvandling, vilket gör att transmissionshastighet och temperatur automatiskt kan justeras för att uppnå den ideala torkningseffekten. Denna automatiska justering är avgörande för fabriker som vill plywoodfanertorkning som förblir konsekvent utan frekvent manuellt ingripande.
Dessutom erbjuder vi andra fanértorkningsmaskin konfigurationer som använder automatisk elektrisk styrning och frekvensomvandling för att reglera hastighet och temperatur baserat på fanertjocklek och fukthalt.
För ett sågverk som strävar efter att minska märken är dessa designavsikter viktiga eftersom de riktar sig mot samma acceptansvillkor som stabiliserar varmpressning: fuktkonsekvens, planhet och en yta redo för limning.
Vertikal fanertork vs. valssystem: Inte utbytbara
Det är vanligt att jämföra en Vertikal fanertork med ett valssystem främst utifrån kostnad eller fotavtryck. Men den mer beslutsrelevanta frågan för märkesfria paneler är om den valda Fanér-torkningssystem överensstämmer med ditt krävda fanerförhållande vid torkutgången.
Våra beskrivningar av vertikal torkning betonar jämnt luftflöde,jämn temperatur, och användning av en motströms torkcykel för att stödja snabb torkning med jämn kvalitet. Vertikala konstruktioner har också mycket låg inköpskostnad, en litet fotavtryck, och tredimensionell lastning; det noteras ofta att denna utrustning kan täcka cirka två tredjedelar av valstorken area.
I våra produktbeskrivningar är vissa vertikala konfigurationer positionerade för faner med lägre krav på planhet. Denna enda detalj är avgörande: om ett projekts acceptanskriterier placerar planhet högst upp på listan, brukar inköpsgrupper vanligtvis betrakta den vertikala vägen och valsvägen som tjänande olika prioriteringar snarare än att vara direkta substitut.
En enkel köparorienterad jämförelse ser ut så här:
| Urvalsfokus | Valsat fanertorkningssystem (positionering) | Vertikal fanertork (positionering) |
|---|---|---|
| Planhetsprioritet | Platt faner utan bucklor eller ändvågor betonas | Kan användas för faner med lägre krav på planhet |
| Konsekvensledtrådar | Enhetlig fukthalt och limfärdig yta betonas | Enhetligt luftflöde och jämn temperatur betonas |
| Utrymmesbehov och lastning | Layout för rulltransport | Tredimensionell lastning, mindre installationsyta |
| Kostnadsperspektiv | Låg torkningskostnad beskrivs för rullkonfigurationer | Låg inköpskostnad och låg torkningskostnad betonas |
När panelutseendet är känsligt hjälper den här typen av jämförelse till att förhindra ett dyrt misstag: att välja en torkkategori som optimerar kostnad och fotavtryck men undervärderar planhet vid torkutloppet.
Val av tork för lågkostnadsfaner kräver fortfarande ett tydligt utloppsmål
Budgetstyrda projekt börjar ofta med en "lågkostnadsFanertork"-begäran, men den praktiska inköpsfrågan är: låg kostnad för vilket acceptanskriterium? Om fanertorkmaskin kan inte upprepade gånger uppnå det utloppsvillkor som din presslinje behöver, den initiala kostnadsfördelen kan snabbt urholkas av omarbete, kassationer och ständiga justeringar vid pressen.
Shine Machinery erbjuder en rulltyp av lågkostnadsmaskin för torkning av faner med en arbetsbredd på 3 m, en fanertjocklek på 0,8–8 mm, en uppvärmningszon på 32 m och en angiven torkkapacitet på 50–60 m³/dag. Värmekällan är vanligtvis en biomassebrännare, med andra alternativ tillgängliga för att möta specifika behov.
För köpare som söker mer detaljerade rullspecifikationer dokumenterar vi också en rulltorkmodell GTH30-20 med en arbetsbredd på 3,0 m, 4 våningar och ett fanertjockleksintervall på 0,6–8 mm. Den är utformad för att torka färskt faner till en fukthalt på cirka 8–10 %, med hjälp av spillvirke som uppvärmningsmaterial inom ett justerbart intervall på 140–200 °C. Denna specifikation inkluderar också temperaturkontrollnoggrannhet på ±5 °C, automatisk temperaturkontroll, varvtalsreglering och frekvensstyrda dragmotorer.
Den viktigaste slutsatsen för felsökning av märken är tydlig: oavsett om ett projekt prioriterar premiumresultat eller låg torkning av faner kostnad, plywoodfanertorkning gynnas det fortfarande i hög grad av att definiera ett exakt acceptanskriterium vid torkutgången – och sedan välja en fanertorkmaskin som är utformad för att konsekvent leverera det.
En fältchecklista före ändring av varmpressning och utjämning
Inför nästa omgång av justeringar av varmpressning eller utjämning gör många produktionsteam en snabb verifiering vid Fanér-torkningssystem utgången.
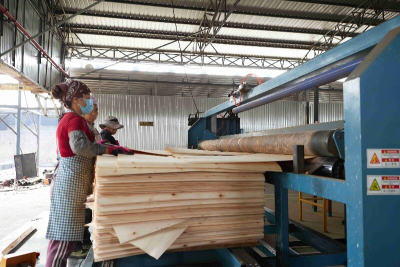
Provtagning över flera ark per sats och registrera fuktavläsningar.
Bedöm planhet visuelltoch notera eventuella bucklor eller vågighet i kanterna.
Registrera sprickoroch uppenbara torkdefekter.
Bekräfta limberedskapgenom att kontrollera om den torkade ytans skick är lämplig för sammanfogning.
Om resultaten varierar märkbart mellan ark eller satser, stabilisera först produktionen av torkat faner.
Först efter att fanertorkmaskinom utmatningen är stabil blir det verkligen meningsfullt att bedöma om pressinställningarna är den begränsande faktorn.
Vanliga frågor
Vad bör valideras innan man ändrar hetpressning för märkfria paneler?
Ett praktiskt första steg är att validera fanertorkmaskin utdata: fuktkonsistens, planhet (inklusive buckla och ändvågighet), sprickor och ytbeskaffenhet lämplig för limning.
Vad betonar Shine Machinery för sin rullkärnfanertorkmaskin?
Vår rullbeskrivning framhäver jämn fukthalt, plant faner utan buckla eller ändvågighet, faner fritt från sprickor och en yta i gott skick för limning. Den noterar också frekvensomvandling för automatisk justering av hastighet och temperatur, vilket säkerställer konsekvent plywoodfanertorkning.
När utvärderas vanligtvis en vertikal fanertork?
Shine Machinery positioner vertikal torkning runt enhetligt luftflöde, jämn temperatur, motströms torkning, ett kompakt fotavtryck och låg inköps-/torkkostnad. Det noteras också att den kan användas för faner med lägre planhetskrav, vilket gör den idealisk för specifika applikationer.
Vilka specifikationer anges för en lågkostnadsmaskin för fanertorkning?
Shine Machinery listar en valstyp med en arbetsbredd på 3 m, ett fanertjockleksintervall på 0,8–8 mm, en uppvärmningsområdeslängd på 32 m, en kapacitet på 50–60 m³/dag och en biomassabrännnare som värmekälla (med andra alternativ tillgängliga).
Var kan köpare granska fler alternativ för fanertorkning?
Våra omfattande produktkategorier och konfigurationer presenteras på www.veneersdryer.com.