
Börja med biomassabränslebalans innan du väljer en fanertork
En plywoodfabrik som genererar bark, spillfaner, träflis eller krossat träavfall äger redan en värdefull energiresurs. Ändå plywoodfanertorkning blir den verkligt ekonomisk först när biomassabränsle-flödet konsekvent kan stödja den valda fanertorkmaskin—timme efter timme, skift efter skift. I praktiken uppnås de bästa resultaten verkligen genom att behandla brännaren, torkkapaciteten, fanertjockleken, mål fuktkvot och driftsschemat som en sammankopplad Fanér-torkningssystem snarare än som separata inköp.

Bränsle först, sedan fanertorkens kapacitet
En praktisk “bränslebalans” börjar med en grundläggande fråga: Hur mycket biomassabränsle kan din fabrik leverera konsekvent under normal produktion—i stället för tillfälligt från ett engångslager?Det pålitliga numret bör styra din torkutgång och brännarkonfiguration.
Shine Machinerys konfigurationer för biomassatorkning listar spillvirke, trädbark, spillfaner, krossat spillvirke och träflis som användbara bränslen i sina system. Nyckeln är att omvandla dessa material till en driftplan som speglar ditt faktiska schema: antalet torktimmar per dag, din produktionsrytm och målfuktkraven för din linje.
Ett förnuftigt sätt att hålla beslutet jordnära är att utgå från en publicerad förbrukningssiffra och skala den till ditt skiftschema.
Ett enkelt exempel på bränslebalans med FBH30-13
Trävertikal fanertorkningsmodell FBH30-13 specificeras med:
Kapacitet: 2 m³/h
Bränsleförbrukning: 200 kg/h
Total effekt: 15 kW
Fukthalt:färsk faner torkad till 0–5 %
Om en fabrik planerar att köra ett 10-timmarsskift för torkning är ett enkelt planeringssteg att omvandla timförbrukning till skiftförbrukning:
200 kg/h × 10 h = 2 000 kg bränsle per skift
Det är därför köpare som söker “låg kostnad” prestanda ofta börjar med att kontrollera om bark, flis och spillved kan stödja deras önskade driftsschema. En lågkostnadsfanertork är bara verkligen “låg kostnad” när den valda konfigurationen kan fortsätta köra utan bränsleavbrott.

Matcha brännarkonfiguration mot torkkapacitet, inte bara mot “tillgängligt avfall”
Att titta på olika konfigurationer visar varför kapacitetssiffror i sig kan vara missvisande:
Atvådäckad 32 m rullfanertork är listad till 1,6 m³/h torkkapacitet.
A40 m tvådäckad biomassatorkmaskin är listad till 2,5 m³/h torkkapacitet.
DeGTH30-20 fyrdäckad automatisk fanertorkmaskin listas också hos 2,5 m³/h men dess specifikation innehåller en biomassabrännare på 6 ton.
För GTH30-20 listar Shine Machinery systemdetaljer som direkt påverkar hur ett fanertorkningssystem presterar i daglig drift:
Värmeområdets längd: 16 m
Kylområdets längd: 4 m
Arbetstemperatur:140–200 °C justerbar
Temperaturkontrollens noggrannhet: ±5 °C
Fanertjocklek: 0,6–8 mm
Fuktmål (enligt specifikation): färsk faner till cirka 8–10%
Faktisk elförbrukning: cirka 100 kWh per timme
Med andra ord kan två maskiner ha liknande torkkapacitet på papper, men deras uppvärmningsupplägg och systemlayout kan vara helt olika. Det är därför många inköpsteam dokumenterar brännarstorlek, värme-/kylsektioner och styrkrav i samma kalkylblad som timproduktionen.
Vals- eller vertikal fanertork beror på produktkrav och utrymmesbehov
Medan biomassabränslebalans sätter realistiska kapacitetsgränser, men avgör inte automatiskt utrustningstypen. Ofta styrs valet mellan vals- och vertikal konstruktion av den fanerkategori som ska torkas, den önskade ytkvaliteten och utrymmesbegränsningar.
Valstorkning för släta fanerresultat
Shines beskrivning av valstorkmaskinen för kärnfaner anger att valsdesignen håller faneret slätt efter torkning. Valsbaserade produkter anger vanligen fanertjockleksintervall såsom 0,8–8 mm, medan specifikationen GTH30-20 listar 0,6–8 mm.
För fabriker som prioriterar ett konsekvent ytskick (planhet och jämnhet för efterföljande limning och bearbetning) utvärderas valsbaserade lösningar ofta som det primära alternativet. När man undersöker en universell valsbaserad fanertork jämför köpare ofta däckarrangemang, längder på värme- och kylsektioner samt värmekällans konfiguration i samma granskning.
Vertikal fanertork för kärn-, delvis yt- och tjockfanerflöden
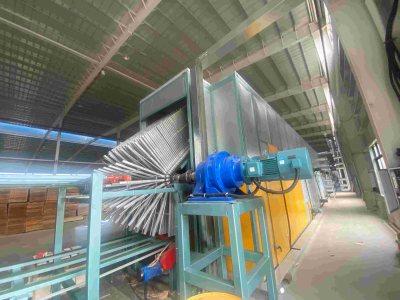
Shines vertikala tunneltork för kärnfaner beskrivs som huvudsakligen använd för kärnskiva, delvis yta och bottenplatta, och som lämplig för faner med låga planhetskrav. Beskrivningen av det vertikala systemet delar in maskinen i Matning,Uppvärmning,Kylning, ochUtmatning-områden.
En separat beskrivning av en vertikal kärnfanertork framhäver att utrustningen använder tredimensionell lastning och kan täcka en yta på endast två tredjedelar av trumtorken fotavtryck. Den noterar också att denna utrustning kräver 2 arbetare per skift.
För dem som överväger en vertikal fanertork är det viktigaste att vertikal lastning och effektivitet i fotavtryck kan vara attraktivt där utrymmet är begränsat och produktmixen är inriktad på kärnrelaterade applikationer.
Vad “lågkostnadsfanertork” innebär i driftstermer
Även om inköpspriset spelar roll, definierar de flesta fabriker “låg kostnad” utifrån driftkostnaden per kubikmeter och förmågan att upprätthålla en stabil produktion.
Shines publicerade sammansatta torkkostnadsintervall ger användbara referenspunkter för planering:
Biomassatorkmaskinens sammansatta kostnad: 6–12 USD per m³
Tvådäckad 32 m rullfanertork: sammansatt kostnad 6–12 USD per m³
4-facks faner torktumlare (listad total kostnad): USD 12 per m³, inklusive arbetskraftskostnad, bränslekostnad och elkraft
Sidor för vertikal torktumlare anger torkkostnader mindre än USD 8 per m³
Dessa siffror är knutna till de konfigurationer där de förekommer, vilket är anledningen till att biomassabränsle balansen bör göras innan man fastställer utdatamålen. En konfiguration som ser attraktiv ut på papper kan bli dyr om bränsleströmmen inte kan stödja de avsedda drifttimmarna.
För att se hur Shine positionerar sina rullbaserade kostnadsalternativ börjar köpare ofta med listningen för lågkostnadsfanertorken och anpassar den sedan till en platsanpassad bränsle- och schemaplan.
En upphandlingssekvens för att minska urvalsrisken
För anläggningar med tillgänglig bark och träavfall används denna upphandlingssekvens vanligtvis eftersom den förankrar varje beslut i den operativa verkligheten:
Kvantifiera tillförlitlig biomassatillgång (bark, krossat träavfall, träflis, spillfaner) som produceras under normal drift.
Välj brännare och systemkonfiguration som matchar det avsedda driftsschemat.
Välj torkkapacitet och layout baserat på produktkrav (tjockleksintervall, fuktmål) och fabriksyta.
När hela systemet utvärderas – bränsleström, brännare, värme- och kylsektioner, styrning och kapacitet – blir valet enklare att försvara internt och enklare att driva tillförlitligt.
Om du vill jämföra biomassabaserade valsningslösningar med vertikala alternativ utforskas Shines produktfamiljer bäst via kategorin för biomassafantorkare och listningarna för vertikala torkar, med det slutliga beslutet förankrat i anläggningens bränslebalans.
Vanliga frågor
Vilka bränslen anges för biomassauppvärmning i Shines konfigurationer för fanertorkning?
Relevanta Shine-produktsidor listar bränslen inklusive spillvirke, trädbark, spillfaner, krossat spillvirke och träflis för tillämpliga biomassabrännaruppsättningar.
Varför bör en plywoodfabrik beräkna bränslebalansen innan den väljer en fanertorkningsmaskin?
Eftersom modellspecifikationer kan innehålla olika bränsleförbrukningssiffror och brännarkonfigurationer. Att omvandla timförbrukning till planerade driftstimmar hjälper till att säkerställa att Veneer Drying System kan köras som avsett.
Vilka publicerade kapacitetsexempel finns för roller-biomassatorkmaskiner?
Shine listar 1,6 m³/h för en tvådäckad 32 m rollertork för faner och 2,5 m³/h för en 40 m tvådäckad biomassatorkmaskin. GTH30-20 fyraräckesmodell listas också vid 2,5 m³/h.
Vilka fanertjockleksintervall anges för Shine rollertorkar?
Exempel inkluderar 0,8–8 mm för en beskrivning av rollertorkmaskin för kärnfaner och 0,6–8 mm i specifikationen för GTH30-20.
Vilka referenser för driftskostnader publiceras för biomass- och vertikala torkningsalternativ?
Shine publicerar ett kostnadsintervall för torkning av biomassakomposit på 6–12 USD per m³ på relevanta biomass- och valsidor, och citerar torkningskostnader för vertikala torkar mindre än USD 8 per m³ på sidor om vertikala torkar.