
Modulära fanertorkars besparingar börjar med att kontrollera modulgränssnitt
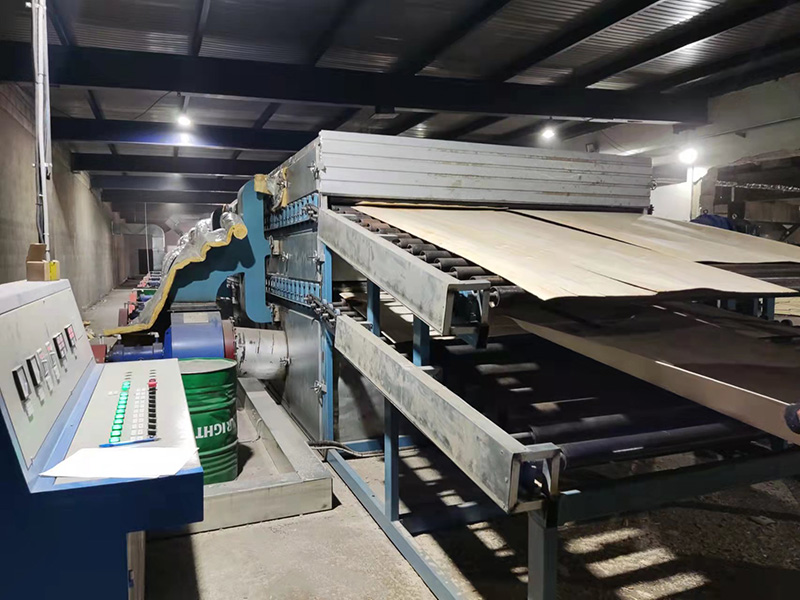
Att sänka kostnaden för en fanertorkmaskin handlar sällan bara om att välja det lägsta priset. I torkning av faner för plywood kommer den verkliga budgetpåverkan från hur mycket faner du kan lasta, hur stabilt luftflödet och temperaturen förblir genom torken, hur mycket golvyta systemet upptar och om utrustningen kan monteras smidigt på plats.
Shine Machinery positionerar sin vertikal fanertork som ett lågkostnadsalternativ byggt kring standardisering och modulär produktion av torkdelar. Samma produktinformation gör också en lika praktisk poäng: modulära sektioner förlitar sig fortfarande på rena, exakta anslutningar mellan matnings-, uppvärmnings-, kylnings- och utmatningsområdena. Om dessa gränssnitt inte kontrolleras före installationen är fördelarna med en modulär konstruktion svårare att förverkliga i den dagliga driften.

Varför inköpspriset bara är en del av kostnaden för fanertorkmaskinen
En köpare som utvärderar en fanertorkmaskin har vanligtvis två kostnadsskikt att hantera:
Maskinkostnad (hur utrustningen tillverkas och levereras)
Torkkostnad (hur Fanertorkningssystem presterar under produktionen)
I Shine Machinerys publicerade beskrivning av sin vertikala tork är kostnadsdiskussionen kopplad till två mekanismer: (1) lägre maskinkostnad genom standardiserad och modulär tillverkning av delar, och (2) lägre torkkostnad genom hög termisk effektivitet och ett varmluftscirkulationsläge utformat för jämnt luftflöde och jämn temperatur.
För inköpsteam är denna ram användbar eftersom den kopplar utrustningsval till den operativa verkligheten. En Low Cost Veneer Dryer bör fortfarande matcha ditt produktionsflöde, tillgängligt utrymme och hur din anläggning kommer att montera och driva linjen.
Hur standardisering och modulär tillverkning kan sänka maskinkostnaden
Shine Machinery tillskriver Low Cost Veneer Dryer positioneringen sin strategi för tillverkning av delar till vertikala torktumlare: standardisering och modulär produktion.
I praktiska termer innebär standardisering att man använder konsekventa komponentdesigner, medan modulär produktion innebär att utrustningen byggs kring repeterbara sektioner. I Shines produktdokumentation anges resultatet vara en minskning av produktionsförlusten av rå- och hjälpmaterial samt en förbättring av arbetseffektiviteten – vilket båda bidrar till att sänka maskinkostnaden.
Detta är viktigt för köpare eftersom modulär tillverkning kan göra en vertikal fanertork enklare att konfigurera efter produktionsbehov. Samtidigt innebär modulär utrustning ett tydligt ansvar på köparens sida: att verifiera att modulgränserna och gränssnitten kommer att monteras korrekt på platsen.
För att se hur Shine beskriver den fyrdelade strukturen hos den vertikala torken, se produktsidan för Vertikal fanertorkningsmaskin.
De fyra driftsområden som måste fungera som ett sammanhängande fanértorkningssystem
Shine Machinery beskriver sin vertikala fanértorkningsutrustning som bestående av fyra delar:
Matningsområde
Värmeområde
Kylområde
Utlastningsområde
Den sekvensen definierar den operativa ryggraden i en Fanertorkningssystem. I upphandlingstermer definierar den också de exakta modulgränserna som du bör fokusera på före leverans och före montering på plats.

Matningsområde
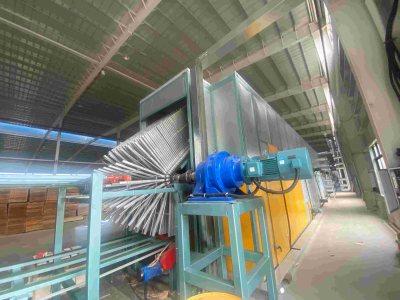
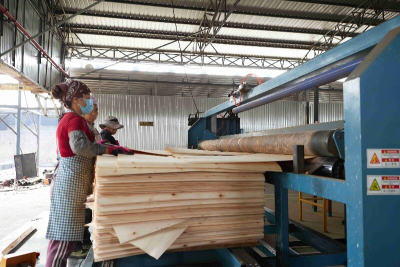
Matningsområdet är där produktionslinjens rytm börjar. Shines vertikala tork beskrivs ha en unik snabbladdningsstruktur, avsedd att öka laddningshastigheten för faner och bidra till att spara arbetskraft och kostnader.
För installationsberedskap är prioriteringen enkel: se till att matningssektionen linjerar rent med transportvägen in i värmeområdet så att faneret kan matas in konsekvent.
Värmeområde
Värmeområdet är där torkningen faktiskt drivs. Shine beskriver ett varmluftscirkulationsläge inuti utrustningen, med stor varmluftsvolym, jämnt luftflöde och jämn temperatur. Samma beskrivning anger att en motströms torkcykel antas för att stödja snabb torkning och jämn kvalitet.
I en modulär layout är värmezonens gränssnitt viktigt eftersom det förbinder mekanisk transport med luftflödets kontinuitet. Även om varje modul är byggd enligt en standard behöver det sammansatta systemet ändå samordnade övergångar.
Kylområde
Kylzonen följer efter värmen i den fyrdelade strukturen. När köpare tänker på torkning av faner för plywood behandlas detta avsnitt ofta som ”bara slutet på torken”, men för ett sammansatt system är det fortfarande en aktiv modulgräns.
En ren anslutning här stöder en stabil överföring till utmatningszonen.
Utlastningsområde
Utmatningszonen fullbordar den fyrdelade processen. För en kontinuerlig fanertorkmaskin, handlar utmatning inte bara om ”utflöde” – det handlar om att upprätthålla ett jämnt flöde genom hela fanertorkningssystemet så att matning och uppvärmning uppströms förblir konsekventa.
En praktisk checklista för gränssnitt vid modulär montering
En modulär vertikal fanertork monteras vanligtvis på kundens fabriksplats. Shine påpekar detta uttryckligen i sina specifikationer för vertikaltorken: utrustningen måste monteras på kundens fabriksplats, vilket möjliggör installation enligt kundens specifika platskrav.
Det gör gränssnittskontrollen till en del av kostnadskontrollen: färre korrigeringar på plats, snabbare idrifttagning och färre undvikbara problem när torklinjen för faner är i drift.
Nedan följer en köparvänlig checklista baserad på de fyra driftområdena och de funktionella system som Shine lyfter fram (kedjetransport och varmluftscirkulation).
Matning → Uppvärmning: bekräfta inriktningen mellan fanerinmatningen och transportbanan.
Uppvärmning → Kylning: bekräfta att modulanslutningarna bibehåller en stabil passage och inte stör kontinuiteten i det interna luftflödet.
Kylning → Utmatning": bekräfta en smidig överföring så att utlastningen inte blir en flaskhals.
Transportmetod : Shine beskriver den vertikala kärnfanertorken som att den använder en kedja för att föra in faner eller färdig skiva i torkrummet för cirkulerande torkning.
Varmluftscirkulation: bekräfta att monterade sektioner upprätthåller det enhetliga luftflödet och den enhetliga temperaturen som beskrivs för varmluftscirkulationsläget.
Vertikal fanertork jämfört med valstork avseende yta och lastning
När köpare jämför en vertikal fanertork med en valstork fokuserar Shines publicerade punkter på utrymme och lastning:
Utrustningen använder tredimensionell lastning av faner.
Utrustningen täcker en yta på endast två tredjedelar av rulltorken.
Den vertikala plywoodmetoden ökar lastkapaciteten med 30–80 % jämfört med andra torktumlare.
Dessa påståenden bidrar till att förklara varför vertikala konstruktioner ofta utvärderas där fabriksutrymmet är begränsat eller där köpare vill ha mer last i en kompakt layout.
Shine anger också att torkkostnaden är mindre än 8 USD/m³, och att denna siffra beskrivs som 30–60 % av torkkostnaden för andra torktumlare.
För köpare som bygger eller uppgraderar en Fanertorkningssystem är poängen inte att en torktyp är universellt ”bättre”, utan att den vertikala lösningen är positionerad kring kompakt installation, tredimensionell lastning och låg torkkostnad.
För att granska Shines beskrivning av kärnfanerapplikationen och den tredimensionella lastningen, se Vertikal kärnfanertorkmaskin.
Konfigurationsfakta som köpare bör bekräfta före beställning
Shine anger att längden på fanertorken behöver bestämmas utifrån din produktionskapacitet, och att torken kan utformas enligt kundens projektkrav.
Samma produktbeskrivning för den vertikala torken ger också vägledning om användning. Utrustningen beskrivs som lämplig för:
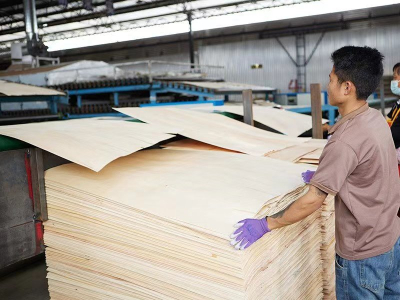
Torkning kärnskiva, delvis yta, och bottenplatta
Faner med låga krav på planhet
En process med skärning först och därefter torkning
Särskilt torkningen av tjocka faner
Drift- och supportdetaljer anges också i samma material, inklusive:
Utrustningen kräver 2 arbetare per skift (enligt beskrivningen för den vertikala faner torkmaskinen)
Värmekällan är en varmluftspanna 900 000 kcal (enligt beskrivningen i samma produktinformation)
För köpare som bygger en torkning av faner för plywood linje är detta den typ av information som bör fastställas tidigt—eftersom det påverkar layoutplanering, bemanning och värmeintegration.
Två publicerade modeller av vertikala fanertorkar som referenspunkter
Shine publicerar parametrar för två vertikala torkmodeller.
FBH30-13 (Vertikal fanertorkmaskin för trä)
Fukthalt: färsk faner torkad till 0–5 %
Utdata: 2 m³/h
Maskinstorlek: 13 × 3 × 4 m
Total effekt: 15 kW
Bränsleförbrukning: 200 kg/h
FBH30-20 (vertikalt plywoodfaner)
Fukthalt: Färsk faner till inom 20 %
Kapacitet: 1,2–1,5 m³/h
Total storlek: 20 × 7 × 4
Total effekt: 36,3 kW
Arbetskraft: 3 arbetare
Dessa publicerade värden är mest användbara som konfigurationsankare under tidig planering. En köpare kan matcha utdatabehov, utrymmesbegränsningar och förutsättningar för montering på plats mot ett känt modellprogram.
Varför montering på plats förtjänar uppmärksamhet i upphandlingen
En modulär konstruktion kan sänka tillverkningskostnaden, men den tar inte bort verkligheterna med arbete på plats. Shines dokumentation är tydlig med att vertikaltorken monteras på kundens fabriksplats så att den kan installeras enligt specifika platskrav.
För upphandlingen flyttar det en del av ”kostnadskontrollen” till planeringen före installation. Om ditt projektmål är en Low Cost Veneer Dryer som förblir lågkostnad efter idrifttagning, är bästa praxis att behandla modulgränssnitt som inköpskritiska poster – precis jämte kapacitet, dimensioner och fuktmål.
När man utvärderar någon kontinuerlig fanertorkmaskin, bör köpare också säkerställa att de väljer rätt plattform för produktionsmetoden. Shines vertikala tork är positionerad för torkning av kärnfaner och applikationer där skärning före torkning och tjockare faner är relevanta.
För att granska Shines vertikala torks positionering och beskrivningen av varmluftscirkulationen, se vertikal fanertork.
Ett tydligt nästa steg för köpare
En Fanertorkningssystem är lättare att köpa än att korrigera efter installation. Om du jämför alternativ för torkning av faner för plywood, börja med att bekräfta den fyrdelade strukturen (matning, uppvärmning, kylning, utmatning) och arbeta dig sedan utåt till fotavtryck, lastningsmetod, fuktkrav och platsens monteringsförhållanden.
Shine Machinerys officiella webbplats är www.veneersdryer.com, där den vertikala torkens struktur, fördelar och modellparametrar publiceras.
Vanliga frågor
Vad gör en vertikal fanértork ”lågkostnad” i Shines produktbeskrivning?
Shine kopplar låg maskinkostnad till standardisering och modulär produktionav vertikala torkdelar, vilket beskrivs som att minska produktionsförlusten av rå- och hjälpmaterial och förbättra arbetseffektiviteten.
Hur är den vertikala fanértorkningsmaskinen uppbyggd i den publicerade beskrivningen?
Det beskrivs att den består av fyra delar: matningszon, uppvärmningszon, kylzon och utmatningszon.
Vilken torkkostnad publicerar Shine för sin vertikala tork?
Den publicerade beskrivningen anger att torkkostnaden är mindre än $8/M³, beskrivet som 30–60 % av torkkostnaden för andra torktumlare.
Hur beskriver Shine utrymmesfördelen jämfört med en valstork?
Den vertikala kärnfanértorken beskrivs täcka endast två tredjedelar av vals torkens yta, stöds av tredimensionell lastning.
Vilken skillnad i lastkapacitet publiceras för den vertikala plywoodmetoden?
Shine anger att den vertikala plywoodmetoden ökar lastkapaciteten med 30–80 % jämfört med andra torktumlare.
Anger Shine att montering på plats krävs?
Ja. Den vertikala torken beskrivs som att den behöver monteras på kundens fabriksplats, vilket möjliggör installation enligt kundens specifika platskrav.