
Veck och sprickor kvarstår när din fanertorkmaskin körs kall
Veck (buckling), sprickor (sprickbildning) och “våt-och-torr”-inkonsekvens kan kännas som problem som borde lösas genom att ändra transportörens hastighet. I praktiken är hastigheten vanligtvis den last lever du bör röra. I de flesta rader, upprepade defekter i torkning av faner för plywoodär ett tecken på attFanertorkningssystem levererar inte stabil värme och balanserad luftrörelse genom torkzonerna.
Den här artikeln går igenom en praktisk sekvens som är lämplig för produktion: verifiera först uppvärmningsvägen (inklusive eventuellt värmeväxlingsavsnitt var installerad), bekräfta luftflödesstabiliteten och justera sedan hastigheten i små, kontrollerade steg. Den använder också publicerade maskinspecifikationer för att visa vad “justerbart område” innebär i daglig drift – särskilt när du kör en fanertorkmaskin över flera fanertjocklekar.
Varför hastighetsändringar sällan löser återkommande defekter
Transportörens hastighetskontroll styr framför allt en sak: hur länge faneret stannar i den heta sektionen. Det spelar roll – men först när torken levererar förutsägbar värme och cirkulation.
I många fabriker reagerar operatörerna på rynkor och sprickor genom att sänka linjens hastighet. Om det verkliga problemet är ojämn uppvärmning eller instabil cirkulation, ökar en sänkning av hastigheten helt enkelt exponeringstiden under “fel” förhållanden. Resultatet kan bli större variation i torkningen mellan skivorna och fler synliga kvalitetsproblem längre fram i processen.
Ett mer tillförlitligt tillvägagångssätt är att betrakta hastigheten som ett finjusteringsverktyg. Vid återkommande defekter i Torkning av faner, är det första målet att stabilisera förhållandena inne i torken så att varje hastighetsjustering ger ett konsekvent och tolkbart resultat.
Kontrollera uppvärmningsvägen innan du justerar hastigheten
En stabil sekvens hjälper teamen att felsöka snabbare och minskar “försök-och-misslyckas”-ändringar under ett skift.

Bekräfta torkzonens struktur och grundläggande funktion
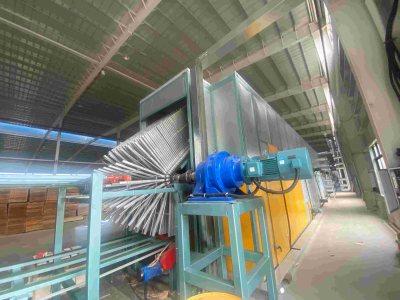
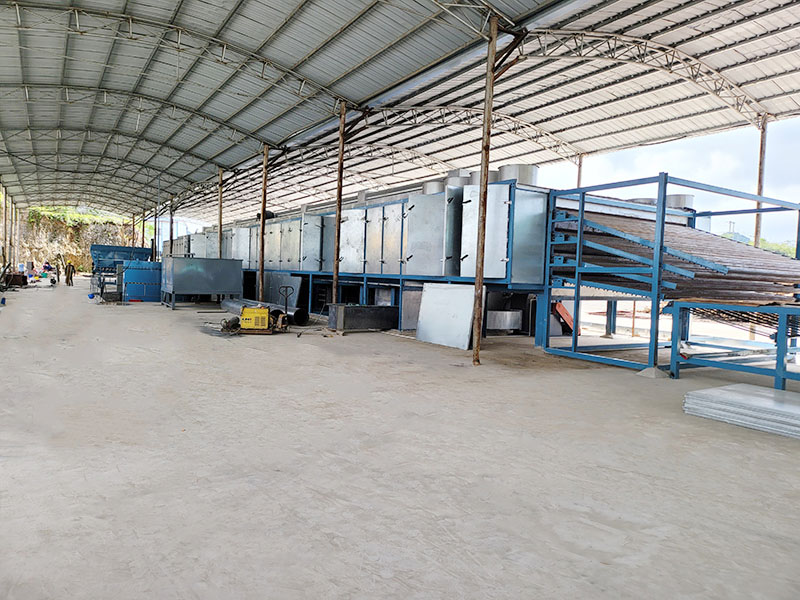
En vertikal fanertorkningsmaskin beskrivs som bestående av fyra delar: Matningsområde, uppvärmningsområde, kylområde och utmatningsområde. Den strukturen möjliggör kontinuerlig bearbetning och ger operatörerna tydliga kontrollpunkter när resultaten avviker.
När veck och sprickor upprepas i torkning av faner för plywood, börja med att bekräfta att varje område fungerar normalt innan du ändrar hastigheten.
För beskrivningen av maskinens struktur och kärnpositionering, se sidan Vertikal fanertorkningsmaskin.
Kontrollera att värmekällan går stabilt
Vertikal tunneltyp av utrustning för torkning av kärnfaner beskrivs som att den använder en varmluftskamin som värmekälla. Om värmekällans effekt fluktuerar kan resten av Fanertorkningssystem inte ”jämna ut det” enbart genom hastighetsändringar.
I driftstermer ser värmeinstabilitet ofta ut som:
Liknande faner som går in i torken men olika utfall mellan satser
Lokala torkningsskillnader som uppstår och försvinner utan någon hastighetsändring
Kvalitetsförändringar som följer brännarens drift mer än transportörens inställningar
Inkludera värmeväxlingssektionen där den är installerad
Vissa konfigurationer beskrivs använda återuppvärmningsteknik för spillvärme som en del av en stödjande värmekällslösning. Om din fanertorkmaskin linje innehåller en värmeväxlare eller en sektion för återuppvärmning av spillvärme, behandla den som en del av uppvärmningsvägen som måste kontrolleras före hastighetsändringar.
I praktiska underhållsrutiner innebär det vanligtvis att man bekräftar att värmeöverföringsytorna är i ett skick som stöder stabil uppvärmning och att luftvägen inte är begränsad.
Kontrollera luftflöde och temperaturbeteende som ett system
Vertikalt fanertorkning av trä beskrivs ha enhetligt luftflöde och jämn temperatur, och att anta en motströms torkcykel för att stödja snabb torkning och jämn kvalitet.
När defekter kvarstår är logiken enkel: om luftflödet inte längre är jämnt får du inte jämna resultat – oavsett hastighet. Innan du justerar transportörens hastighet, bekräfta driftskicktet hos cirkulationsfläktarna och stabiliteten i den termiska miljön över arbetsbredden.
Använd publicerade specifikationer för att vägleda säkra justeringar
Specifikationer är mest användbara när du behandlar dem som justerbara intervall, inte fasta “bästa inställningar”. En modern fanertorkmaskin kan erbjuda automatisk temperaturkontroll och varvtalsreglering så att operatörer kan anpassa förhållandena till fanerets tjocklek och produktionsmålen.
Nedan följer ett exempel på en uppsättning specifikationer för en fyrdäckad torkmaskin för kärnfaner (modell GTH30-20), som illustrerar vilken typ av driftområde köpare och operatörer kan utgå från.
Exempel på specifikationsfönster för en fanertork
| Post | Specifikation (GTH30-20) |
|---|---|
| Arbetsbredd | 3,0 m |
| Bord | 4 |
| Uppvärmningszonens längd | 16 m |
| Kylzonens längd | 4 m |
| Fanertjocklek | 0,6–8 mm |
| Uppvärmningsmaterial och temperatur | Avfallsträ, 140–200 °C justerbart |
| Temperaturkontrollens noggrannhet | ±5 °C |
| Transporthastighet för faner | 5–22 m/min |
| Torkkapacitet | 2,5 m³/h |
| Fanerets vattenhalt | Färskt faner till cirka 8–10 % |
Den viktigaste operativa slutsatsen är enkel: om uppvärmningsbeteendet inte är stabilt kommer användning av hastighetsintervallet för att ”jaga” kvalitet vanligtvis att skapa mer variation. Stabilisera uppvärmning och luftflöde först, ändra sedan hastigheten i små steg så att teamet kan se tydliga orsak-och-verkan-samband.
Vertikala, rullbaserade och flerplanslayouter skapar olika driftprioriteringar
Många inköpsteam utvärderar layouten först och matchar sedan layouten mot fanertyp, golvyta och bemanningsmodell. Huvudpoängen är inte att en layout är ”bäst”, utan att var och en Fanertorkningssystem lägger tonvikt vid olika begränsningar.
Vertikal fanertork för kompakt installation och fokus på kärnfaner
Utrustning för vertikal kärnfanertork beskrivs använda tredimensionell lastning av faner och täcka en yta på endast två tredjedelar av rulltorken. Den beskrivs också som utformad för kärnfaner till en lägre kostnad, med låga yrkeskrav på arbetarna, och kräver 2 arbetare per skift.
Torkning av vertikalt träfaner beskrivs som inriktad på jämnt luftflöde och stabil temperatur med en motströms torkcykel.
För köpare som jämför en vertikal fanertorks yta med en rullbana kan det angivna golvytaförhållandet (cirka två tredjedelar) vara ett avgörande planeringsunderlag – särskilt när installationslayouten begränsar den totala uppvärmningslängden.
Rullbanetork för kärnfaner för konsekventa fuktnivåer och planhetsmål
En roller-kärnfanertorkmaskin beskrivs producera faner med enhetlig fukthalt som är platt utan bucklor eller vågighet vid ändarna. Den beskrivs också lämna faneret fritt från sprickor och i gott skick för limning.
Denna typ av vals Fanertorkningssystem beskrivs också vara utrustad med ett automatiskt styrsystem och använda frekvensomvandling för att automatiskt justera transportörens hastighet och temperatur.
Om ditt mål är att minska veck (buckling) och sprickor (sprickbildning) i Torkning av faner, bör kombinationen av temperaturreglering plus frekvensomriktad hastighetsreglering fortfarande användas enligt samma disciplin: stabilisera uppvärmningsbeteendet först och finjustera sedan transportörens hastighet.
Lågkostnadsfanértork för budgetinriktade rulltorkningslinjer
En lågkostnadsfanértork beskrivs som en rullfanértork med en arbetsbredd på 3 m, fanértjockleksområde 0,8–8 mm, och en 32 m uppvärmningsområde längd. Den är också listad med en torkkapacitet på 50–60 m³/dag, med en biomassabrännare (med andra alternativ tillgängliga).
Vid upphandling är den praktiska frågan hur en Low Cost Veneer Dryer passar din fabriks genomströmning och golvytaplan. För driften är den centrala frågan huruvida uppvärmningsstabiliteten och luftflödesbalansen håller sig stabila innan du ändrar hastigheten för att åtgärda rynkor och sprickor.
Kostnads- och kapacitetssignaler som kopplar tillbaka till stabilitet
En låg inköpskostnad innebär inte automatiskt låg driftskostnad. Produktinformation för vertikala torkkonfigurationer beskriver:
Torkkostnad mindre än 8 USD/m³
Torkkostnad angiven som 30–60 % av andra torkar
Lastkapacitet beskriven som 30–80 % högre än andra torkar
Montering på plats för att passa kundens platskrav
Dessa siffror diskuteras vanligtvis av köpare tillsammans med verkliga driftförhållanden. För felsökning är den operativa betydelsen tydlig: stabilt luftflöde och jämn temperatur är inte bara “kvalitetsegenskaper” – de är kostnadsegenskaper, eftersom instabilitet kan öka omarbete, återtorkning och hanteringstid.
En checklista vid skiftstart för återkommande veck och sprickor
Använd en konsekvent rutin så att teamet inte direkt hoppar till hastighetsändringar.
| Kontrollpunkt | Vad som ska bekräftas innan hastigheten ändras |
|---|---|
| Torkzoner | Matnings-, uppvärmnings-, kylnings- och utmatningsområdena fungerar som förväntat |
| Värmekälla | Varmluftskaminens drift är stabil |
| Värmeväxlingssektion (där den är installerad) | Värmeåtervinningsavsnittet/wer värmeväxlarsektionen begränsar inte värmeleveransen |
| Luftrörelse | Luftflödet är jämnt fördelat och temperaturen är stabil under drift |
| Styrningsmetod | Automatisk styrning och frekvensomriktarjusteringar görs medvetet, en ändring i taget |
| Utegenskvalitet | Håll utkik efter buckling/kantvågighet och sprickor som viktiga synliga signaler |
| Målfönster för fukthalt | Använd modellparametrar som referenspunkt (exempel inkluderar färsk faner till cirka 8–10 %, färsk faner torkad till 0–5 %, eller färsk faner inom 20 %, beroende på modell) |
När defekter upprepas i torkning av faner för plywooddärför förhindrar denna sekvens det vanligaste misstaget: att höja och sänka hastigheten medan uppvärmningsbanan fortfarande är instabil.
Vanliga frågor
Bör jag sakta ner fanertorkmaskinen så snart rynkor uppstår?
Inte omedelbart. Börja med att kontrollera uppvärmningsbanan (varmluftsugn och luftflödesbeteende) och finjustera sedan hastigheten först när uppvärmningen är stabil.
Om mitt fanertorkningssystem har en värmeväxlare, när bör den kontrolleras?
Innan du ändrar transportörens hastighet. Om linjen innehåller en värmeväxlare eller en återuppvärmningssektion för spillvärme, inkludera den i inspektionen av uppvärmningsvägen så att värmeleveransen förblir stabil.
Vad fokuserar en vertikal fanértork på i den dagliga produktionen?
Vertikal fanértorkning beskrivs betona enhetligt luftflöde, stabil temperatur och en motströms torkcykel. Den vertikala strukturen använder också tredimensionell lastning och beskrivs ta ungefär två tredjedelar av ytan som en valstork.
Hur många arbetare behövs för att driva en vertikal torkmaskin för kärnfaner?
Vertikal tunneltypisk torkutrustning för kärnfaner beskrivs kräva 2 arbetare per skift.
Vilka funktioner nämns för torkutrustning för rullkärnfaner?
En roller-kärnfanertorkmaskin beskrivs producera faner med jämn fukthalt som är plant utan bucklor eller vågighet i ändarna, och lämnar faneret fritt från sprickor och i gott skick för limning. Den beskrivs också använda automatisk styrning och frekvensomvandling för hastighets- och temperaturjustering.
Vilka är de publicerade specifikationerna för en lågkostnadsfanertork?
Den anges som en rollerfanertork med 3 m arbetsbredd, fanertjockleksområde 0,8–8 mm, värmeyta på 32 m längd, torkkapacitet på 50–60 m³/dag och biomassabrännares värmekälla (andra alternativ tillgängliga).
Var kan köpare jämföra olika typer av fanertorkningsutrustning?
Produktkatalogen finns på https://www.veneersdryer.com/product/.