

Rynkor innan sorteringen börjar med kontroller av luftflödet i faner torktumlaren
Veck och vågor som uppträder på kärnfaner precis före sorteringslinjen är ofta ett tecken på att fanertorkningsprocessen inte avlägsnar fukt jämnt över arket. I den dagliga driften är det snabbaste sättet att isolera orsaken att börja inne i fanertorken med varmluftsfördelning—eftersom stabila temperaturinställningar ensamma inte garanterar enhetliga torkförhållanden över varje våning och varje position i arbetsbredden.

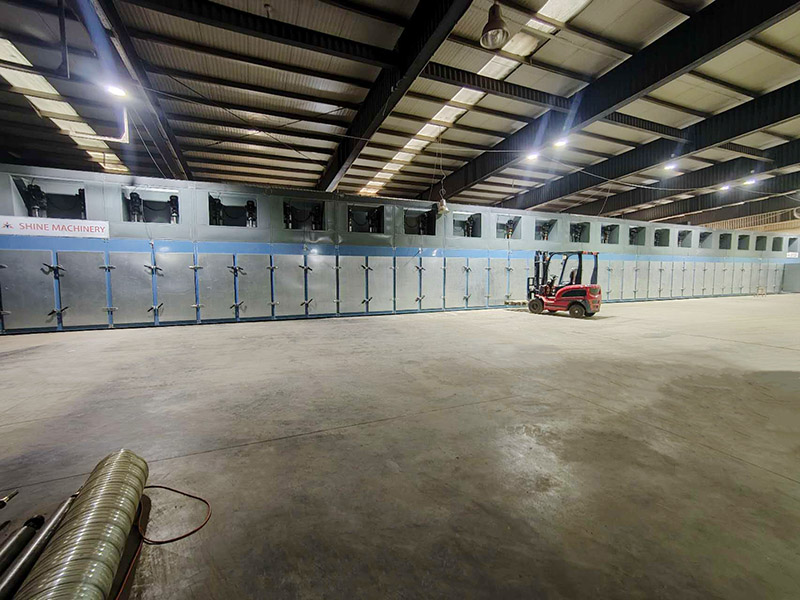
Varför varmluftsfördelningen är det första att kontrollera
I en rulltyp av fanertork beror torkresultatet på hur konsekvent uppvärmd luft når fanerytan medan arken rör sig genom torksektionen. När lufttillförseln är ojämn kan olika områden på ett ark uppleva olika torkintensitet—även om kontrollpanelen visar rätt temperatur. Den skillnaden kan senare visa sig som veck, vågor och ett inkonsekvent utseende på torrt fanervid torkutloppet eller under hanteringen före sortering.
Shine Machinerys varmluftstorkningskoncept framhäver varmluft som blåses mot fanerytan via värmeväxlare och betonar jämn värmefördelning genom en stegvis värmeöverföringsdesign. I praktiken innebär detta att köpare och operatörer bör skilja på två kontroller:
Temperaturstabilitet (vad systemet är inställt på)
Luftflödeskonsistens (vad varje område av faneren faktiskt tar emot)
När rynkor uppstår före sortering är luftflödeskonsistens vanligtvis den snabbare diagnostiska utgångspunkten eftersom den direkt påverkar torkningens jämnhet över arbetsbredden och mellan våningarna.
Vad en fanértork gör under fanértorkningsprocessen

En typisk fanertorkmaskin av trä är uppbyggd kring en kontinuerlig bana: faneret matas in genom en inloppsöppning, passerar genom en tork-/uppvärmningszon, därefter en kylzon och lämnar vid utloppet. Shine Machinery beskriver denna struktur direkt för sin utrustning för valsfanertorkning: inlopp, torkområde, kylområde, utlopp.
I produktionen är operatörens mål inte bara att ”torka” faneret, utan att producera torrt faner som är:
jämnt i fukthalt
visuellt tillräckligt enhetligt för efterföljande steg
tillräckligt smidigt för att minska skador vid stapling (en viktig punkt som lyfts fram för fanervärmpressens torkmaskin)
Eftersom torkförhållandena samverkar med fanertjocklek och transporthastighet byggs en stabil fanertorkningsprocess vanligtvis på repeterbart luftflöde samt kontrollerad temperatur och transportörhastighet.
Felsökningschecklista för veck och vågor före sortering
Följande checklista fokuserar på det som är observerbart och justerbart kring varmluftssystemet och transportsystemet – utan att kräva omdesign av processen.
1) Börja vid varmluftssystemet
Om faneret lämnar torken med ytdeformation, börja med de komponenter som direkt bestämmer varmluftsfördelningen:
Varmluftsfläktar: bekräfta att de körs som förväntat och att luftflödet verkar vara konsekvent över torksektionen.
Luftintagsfläktar: bekräfta att intaget fungerar stabilt och försörjer systemet.
Luftflödesvägar: inspektera visuellt tillgängliga kanaler och fördelningsområden för uppenbara tecken på obalans.
Detta överensstämmer med hur Shine Machinery specificerar centrala luftflyttande komponenter i sina konfigurationer (till exempel listar GTH30-52 48 varmluftsfläktar och två luftintagsfläktar).
2) Kontrollera driftstemperatur och transporthastighet
Efter kontroll av luftflödet, verifiera om de valda förhållandena matchar materialet som bearbetas.
För Shine Machinerys konfiguration av GTH30-52 fanerhetspressens torkanläggning anges följande driftområden:
torktemperatur: 140–200 °C (justerbar)
temperaturkontrollens noggrannhet: ±5 °C
fanertransporthastighet: 5–22 m/min
En praktisk regel vid felsökning är att ändra en variabel i taget (temperatur eller hastighet) och sedan granska förändringen i fanerets planhet och jämnhet. Detta hjälper till att undvika att jaga flera orsaker samtidigt.
3) Jämför ark efter position, inte bara medelvärden
Veck som återkommer på samma område av arbetsbredden eller på ett specifikt våningsplan pekar tillbaka på lokala skillnader i torkförhållandena. I stället för att bara kontrollera “genomsnittliga” resultat, jämför:
faner från olika positioner tvärs över bredden
faner från olika våningsplan
tunna kontra tjockare ark inom samma körning
Detta är ett enkelt sätt på verkstadsgolvet att koppla synliga defekter till mönster i varmluftsfördelningen.
Utrustningsparametrar som köpare ofta jämför för en kärntork
När man specificerar en fanértork för plywoodverksamhet jämför inköpsteamen vanligtvis arbetsbredd, våningar, värmelängd, kyllängd och det stödda fanértjockleksintervallet. Shine Machinery publicerar dessa besluts punkter tydligt över flera modeller.
Exempel: Fanér varmpress torkmaskin GTH30-52
Konfigurationen GTH30-52 beskrivs som lämplig för plywoodproduktion och torkning av skivad eller skalad fanér, med publicerade specifikationer inklusive:
| Parameter | GTH30-52 |
|---|---|
| Arbetsbredd | 3,0 m |
| Bord | 4 |
| Uppvärmningszonens längd | 48 m |
| Kylzonens längd | 4 m |
| Fanerets tjocklek och storlek | 0,8–8 mm |
| Torktemperatur | 140–200 °C justerbar |
| Temperaturkontrollens noggrannhet | ±5 °C |
| Transporthastighet för faner | 5–22 m/min |
| Mål för fanérets vattenfuktighet | Färskt faner till cirka 8–10 % |
| Torkkapacitet | 7–8 m³/h |
| Faktisk elförbrukning | Cirka 200 kWh per timme |
Jämförelse av tre publicerade konfigurationer
För att anpassa kapaciteten till produktionsmålen publicerar Shine Machinery även flera konfigurationer med samma arbetsbredd på 3,0 m och samma tjockleksintervall på 0,8–8 mm:
GTH30-32 (2 våningar):värmeytans längd 28 m, kylzonens längd 4 m, färsk faner till cirka 10 %, torkkapacitet 40–45 m³/24 h.
GTH30-36 (4 våningar):värmeytans längd 32 m, kylzonens längd 4 m, färsk faner till cirka 8–10 %, torkkapacitet 110 m³/dygn.
GTH30-52 (4 våningar):värmeytans längd 48 m, kylzonens längd 4 m, färsk faner till cirka 8–10 %, torkkapacitet 7–8 m³/h.
Dessa siffror ger köpare ett enkelt sätt att matcha en konfiguration av en fanertorkmaskin mot förväntad genomströmning och utrymme.
Urvals- och supportaspekter vid upphandling
Utöver specifikationer utvärderar köpare ofta hur snabbt en fanertork kan installeras och integreras. Shine Machinery påpekar att företagets fanertorkmaskin har en modulär design för effektiv installation, med en typisk installationsperiod på cirka 40 dagar (platsförhållanden och skala kan ändra tidsplanen).
För modellval är en vanlig utgångspunkt tillverkarens produktsortimentssida, därefter avgränsning efter antal våningar, värmelängd och riktad kapacitet. För läsare som jämför alternativ listar Shine Machinery flera torkkategorier och konfigurationer på:
Produktsortiment
Om skrynklor och vågor före sortering är ett återkommande driftproblem bör modellvalet kombineras med en idrifttagningsplan som omfattar rutiner för luftflödeskontroll och repeterbara driftinställningar för fanertorkningsprocessen.
Var Shine Machinerys modeller passar in i en typisk köparshortlist
För inköpsteam som letar efter en kinesisk fanertorktillverkare eller kinesisk fanertorkleverantör positionerar Shine Machinery sin utrustning kring:
rullbaserad kontinuerlig torkstruktur (inlopp, torkzon, kylzon, utlopp)
varmluftstorkning via värmeväxlare
automatisk temperaturreglering och varvtalsreglering (anges i flera modellspecifikationer)
anpassningsbara arbetsbredd- och längdalternativ för kapacitetsbehov (enligt beskrivning i produktöversiktsmaterial)
Relevanta produktsidor för direkt granskning av specifikationer inkluderar:
Hot Air Veneer Dryer
Fanertork för varmpress
Biomassatorkningsmaskin
rullfanértork
För direkta förfrågningar, kontaktsidan är:
Kontakt
Vanliga frågor
Varför uppstår veck och vågor precis före sorteringen?
Veck och vågor som syns vid utloppet eller precis före sorteringen betraktas vanligtvis som ett tecken på ojämn torkning. Operativt är den första inspektionsprioriteten varmluftsfördelningen inuti fanertorken, därefter temperatur och transport hastighet.
Vilket driftstemperaturområde publiceras för Shine Machinerys torkkonfigurationer?
För specifikationerna GTH30-52 och GTH30-36 är det publicerade justerbara torktemperaturområdet 140–200 °C, med ±5 °C temperaturkontrollnoggrannhet.
Vilket fanerlagertjockleksintervall stöds i de listade konfigurationerna?
Specifikationerna för GTH30-32, GTH30-36 och GTH30-52 anger ett stödt fanertjockleksintervall på 0,8–8 mm.
Vilket slutligt fuktmål anges för torrt faner?
Specifikationerna för GTH30-36 och GTH30-52 anger att färskt faner kan torkas till cirka 8–10 % fukt; specifikationen för GTH30-32 anger färskt faner till cirka 10 %.
Hur lång tid tar installationen vanligtvis?
Shine Machinery noterar att företagets fanertorkmaskin har en modulär design för effektiv installation, med en typisk installationsperiod på cirka 40 dagar beroende på platsförhållanden, utrustningens omfattning och kundens krav.




