
Bekräfta panelutrymmet innan du väljer en fanértorkmaskin
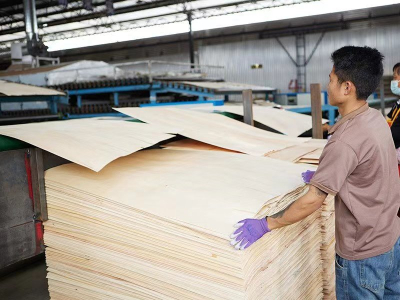
Vid tillverkning av plywood handlar det Torkning av faner inte bara om att nå en målkvot av fuktighet – det handlar också om att skydda användbar skivstorlek. En krympmån på 2–2,5 cm kan vara genomförbar i vissa fabriker, men den bör accepteras först efter att kunden har bekräftat att de återstående fanerets dimensioner fortfarande uppfyller den erforderliga färdiga panelstorleken och toleransen. Den praktiska slutsatsen är enkel: din Fanertorkningssystem kan bidra till att minska defekter och stabilisera bearbetningen, men godkännande av färdig storlek är ett planeringsbeslut som måste verifieras före produktion.

Varför krympkontroll är viktig vid torkning av plywoodfaner
Dimensionsförändring är en av de dyraste ”tysta” förlusterna i torkning av faner för plywoodOm faner krymper mer än förväntat, eller krymper ojämnt, visar sig effekten senare som trimningsförluster, dimensionsproblem och onödigt omarbete. Det är därför köpare ofta utvärderar en fanertorkmaskin enligt två parallella kriterier:
Om den kan stödja stabil, repeterbar fuktavlägsning.
Om verksamheten med säkerhet kan planera ett mått på färdig storlek och hålla utbytet förutsägbart.
I praktiken brukar valet av utrustning landa i två vanliga konfigurationer som används för Torkning av faner i kontinuerliga linjer: valstorkar, ofta prioriterade för fuktjämnhet och planhet, och vertikala torkar, ofta prioriterade för ekonomisk torkning av kärnfaner och utrymmeseffektivitet.
Valstork för faner för jämn torkning och plant faner
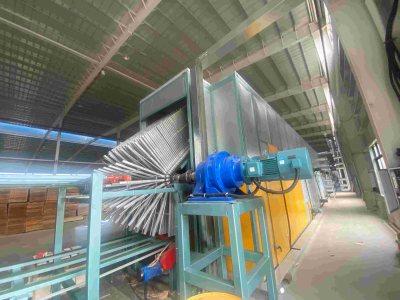
En valstyp av fanertorkmaskin väljs ofta när ett sågverk behöver konsekvent fuktavlägsning och ett planare ark för nedströms limning. I publicerad produktpositionering för valstorkning av kärnfaner ligger tonvikten på fanerets skick efter torkning – jämn fuktkvot, god ytkvalitet för limning och minimerade torkningsrelaterade defekter.
En representativ produkt är Valskärna fanertorkmaskin, som beskrivs producera faner som är jämnt i fuktkvot och platt utan bucklor eller vågighet vid ändarnasamtidigt som krympning och ythärdning hålls till ett minimum och undviker kollaps och honungskaka. För kvarnar där nästa steg beror på ett konsekvent banbeteende utvärderas denna typ av valskonfiguration vanligtvis som en del av en högre stabilitet Fanertorkningssystem.
Ögonblicksbild av typisk specifikation för valstork för planering
För köpare som vill ha en konkret utgångspunkt att jämföra med fabrikens behov publiceras Lågkostnadsmaskin för torkning av faner valstorken med nyckelparametrar som hjälper till att rama in en upphandlingsdiskussion.
| Parameter | Specifikation |
|---|---|
| Modellnr | GTH30-36 |
| Arbetsbredd | 3 m |
| Bord | 2 |
| Fanertjocklek | 0,8–8 mm |
| Uppvärmningszonens längd | 32 m |
| Kylzonens längd | 4 m |
| Torkkapacitet (m³/24h) | 50–60 |
| Torktemperatur | 140–200 °C justerbar (noggrannhet ±5 °C) |
| Transporthastighet för faner | 5–22 m/min |
| Fanerets vattenhalt | Färsk faner till cirka 10 % |
| Biomassabrännare (exempel) | 4 ton, 16,5 kW |
| Total effekt | 92 kW |
| Faktisk elförbrukning | Cirka 65 kWh per timme |
| Maskinens totala yta | 42 m × 9 m × 3 m |
För inköpsteam är tabeller som denna mest användbara när de kopplas till er egen produktionsverklighet – fanertjockleksintervall, målkapacitet, utrymmesbegränsningar och er acceptabla processfönster för fukt och planhet.
Vertikal fanertork för ekonomisk torkning av kärnfaner på mindre yta
När en anläggning i första hand bearbetar kärnfaner och är begränsad av yta, är en vertikal konfiguration vanligtvis med på kortlistan som ett Low Cost Veneer Dryer alternativ eftersom det är positionerat kring lastningseffektivitet och kompakt installation.
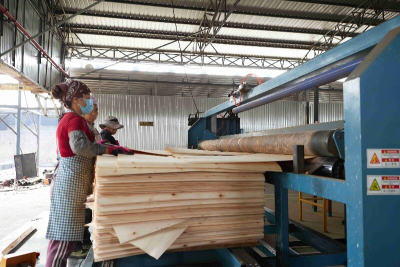
Den vertikal fanertork beskrivs som en kontinuerlig tork som använder tredimensionell lastning, och upptar endast två tredjedelar av ytan av en valstork. Den beskrivs också ha hög termisk effektivitet och en snabbladdningsstruktur som ökar laddningshastigheten för faner och kan spara arbetskraft. Den interna cirkulationen beskrivs ha stor varmluftsvolym, med jämnt luftflöde och jämn temperatur, med en motströms torkcykel för att stödja snabb torkning och enhetlig kvalitet.
För applikationer med kärnfaner, där kraven på planhet vanligtvis är mindre stränga än för ytfaner, beskrivs den vertikala konfigurationen också som lämplig för faner med låga krav på planhet, och utformad för en mer kostnadseffektiv torkningsmetod för kärnfaner.
Vertikal torkstruktur och driftanpassning
I produktbeskrivningen för vertikal fanertorkningsutrustning beskrivs systemet bestå av fyra sektioner:
Matningsområde
Värmeområde
Kylområde
Utlastningsområde
Det beskrivs också som lämpligt för en process med skärning först och därefter torkning, och särskilt för tjocka faner. Driftmässigt beskrivs det ha låga yrkeskrav på arbetarna, och kräver 2 arbetare per skift.
Innan man jämför vertikala och rullbaserade layouter är det bra att ha en praktisk punkt i åtanke: en tork kan förbättra fuktkvotens stabilitet och minska uppenbar deformation, men den avgör inte automatiskt frågan om färdigmått. Sågverk behöver fortfarande verifiera om de återstående måtten efter torkning, trimning och nedströms hantering kommer att uppfylla kundens exakta panelkrav. Detta blir särskilt viktigt när en anläggning planerar kring ett snävt tillåtet intervall som 2–2,5 cm, eftersom även en till synes liten variation i tjockleksblandning, rå fuktkvot, luftflödesexponering eller fanerart kan påverka den slutliga användbara skivstorleken på ett sätt som inverkar på utbytet och godkännandet vid leverans.

Hantera krympmån på 2–2,5 cm utan att riskera färdig panelstorlek
En krympmån på 2–2,5 cm bör behandlas som en villkorad produktionsöverenskommelse, inte som en automatiskt säker siffra. Även med en väl vald Fanertorkningssystem, acceptansen beror på om fanerets dimensioner efter torkning fortfarande skyddar kundens krav på färdig paneldimension.
Innan ett tillägg på 2–2,5 cm godkänns bekräftar inköps- och produktionsteamen vanligtvis fem punkter skriftligt i produktionsplanen:
Fanerets ursprungliga dimensioner före Torkning av faner.
Kravet på färdig paneldimension och kundens tolerans.
Krympningsriktning såsom längd, bredd eller en angiven orientering.
Trimnings- och bearbetningstillägg som behövs efter torkning.
Acceptansregel för vad som händer om krympningen överstiger det planerade fönstret.
Detta verifieringssteg är viktigt oavsett om sågverket väljer en valstork eller en vertikal fanertork. Torken kan väljas för fuktenhetlighet, planhet, kostnad och utrymme, men beslutet om färdig storlek måste fortfarande bekräftas mot verkliga panelkrav.
Biomassauppvärmning som en del av ett kostnadsfokuserat fanertorkningssystem
Driftskostnad utvärderas ofta tillsammans med fuktenhetlighet i torkning av faner för plywood. I publicerade specifikationer för GTH30-36 valstorken anges värmekällan som en biomassabrännare, med andra alternativ tillgängliga. Detta bedöms vanligtvis av köpare som vill ha en bränsleplan som passar en träbearbetningsmiljö.
För upphandlingsjämförelser är det bra att skilja på:
Energikonfiguration, såsom val av biomassabrännare.
Styrområde, inklusive justerbar torktemperatur och justerbar transportörhastighet.
Dessa faktorer påverkar både kostnadskontroll och torkningens repeterbarhet i den dagliga produktionen.
Urvalsguide för vertikal kontra valstork för köpare
De flesta inköpsbeslut kan fattas snabbare när urvalsfaktorerna hålls praktiska och produktionsstyrda.
| Urvalsfaktor | Vertikal torkmetod | Valsningstorkmetod |
|---|---|---|
| Typisk prioritet | Låg inköpskostnad, kompakt fotavtryck, lasteffektivitet | Fuktenhet och planhet för stabil bearbetning |
| Lastmetod | Tredimensionell lastning | Valsningstransport |
| Utrymme | Cirka två tredjedelar av valstorkens yta | Större fotavtryck |
| Bäst passande faner | Kärnfaner, tjocka faner, lägre krav på planhet | Kärn- eller allmänt faner där planhet och ytskick har betydelse |
| Processanpassning | Skär först, torka sedan | Kontinuerlig torkning med justerbar hastighet och temperatur |
Om målet är att minska undvikbara dimensioneringsproblem är det mest tillförlitliga arbetsflödet detsamma: definiera först kravet på den färdiga skivan, bekräfta krympmånet, till exempel 2–2,5 cm, med kunden och matcha sedan fanertorkmaskin konfigurationen mot din fanertyp, ditt genomströmningsmål och ditt utrymme.
Var du kan granska officiella produktsidor
För köpare som jämför konfigurationer är de officiella produktsidorna ett praktiskt nästa steg:
Shine Machinerys webbplats: Fanertorkmaskin
Vanliga frågor
Är en krympning på 2–2,5 cm automatiskt acceptabel vid torkning av plywoodfaner?
Nej. En krympmån på 2–2,5 cm är acceptabel endast efter att kunden har bekräftat att de återstående fanerdimensionerna fortfarande uppfyller den erforderliga färdiga panelstorleken och toleransen.
Vad är det främsta inköpsargumentet för att välja en vertikal fanértork?
En vertikal fanértork utvärderas vanligtvis utifrån tredimensionell lastning, kompakt fotavtryck och ett ekonomiskt tillvägagångssätt för torkning av kärnfanér.
Vilken typ av fanér beskrivs den vertikala torkmetoden vara avsedd för?
Den beskrivs som huvudsakligen avsedd för torkning av kärnskiva, inklusive partiell yta och bottenskiva, lämplig för tjocka fanér och för fanér med låga krav på planhet.
Vilka är de viktigaste publicerade specifikationerna för den kostnadseffektiva rulltorken GTH30-36?
Den anges som en rulltork med två våningar, 3 m arbetsbredd, fanértjocklek 0,8–8 mm, 32 m² uppvärmningsyta, torkkapacitet 50–60 m³/24 h och justerbar torktemperatur 140–200 °C med ±5 °C noggrannhet.
Hur anges värmekällan för rullfanértorkmaskinen GTH30-36?
Värmekällan anges som en biomassabrännare, med andra alternativ tillgängliga