
Litet fotavtryck garanterar inte kapaciteten hos en tork för kärnfaner
Fabriksköpare börjar ofta ett inköpssamtal med golvyta. Det är förståeligt: i torkning av faner för plywood är layoutbegränsningar verkliga, och en kompakt tork kan förenkla en linje. Men enbart fotavtryck förutspår sällan det som betyder mest – stabil produktion.

En praktisk Fanertorkningssystem definieras av hur konsekvent den omvandlar inkommande våta ark till användbart, jämnt torkat faner. För Torkning av faner i kontinuerlig drift beror det på lastningsrytm, uppehållstid, luftflöde och temperaturstabilitet, samt hur inmatningen/utmatningen fungerar kring torken.
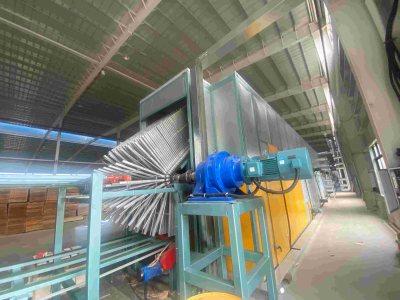
Shandong Shine Machinery Co., Ltd; Shine Machinery positionerar sin vertikala konstruktion med kedjecirkulation som ett utrymmeseffektivt alternativ för kärnfaner, och lyfter fram tredimensionell lastning, stabil temperatur, jämnt luftflöde och en motströms torkcykel. Företaget uppger också att den vertikala layouten täcker cirka två tredjedelar av ytan på en valstork och kan öka fanerets lastkapacitet med 30–80 %.
Varför golvyta är en svag indikator på verklig genomströmning
En kompakt fanertorkmaskin kan fortfarande underprestera om stegen före och efter inte kan hålla den lastad, eller om målfukthalten kräver längre uppehållstid än den valda matningstakten tillåter.
Det är här som “matningsrytm” blir mer än en schemaläggningsterm. I kontinuerlig torkning av faner för plywood, är matningsrytmen det upprepbara mönstret för att mata in faner i torken på ett sätt som håller kammaren utnyttjad utan att tvinga fram genvägar i torktiden. Om rytmen är instabil – pauser, toppar eller blandat material – blir “nominell kapacitet” svår att reproducera i den dagliga produktionen.
För inköpsteam är den centrala frågan inte “Hur lite plats tar den?” utan “Hur tillförlitligt kan den köras vid målfukthalten med det matningsmönster som vår fabrik kan upprätthålla?”
Hur kedjecirkulation och vertikal lastning förändrar kapacitetsdiskussionen
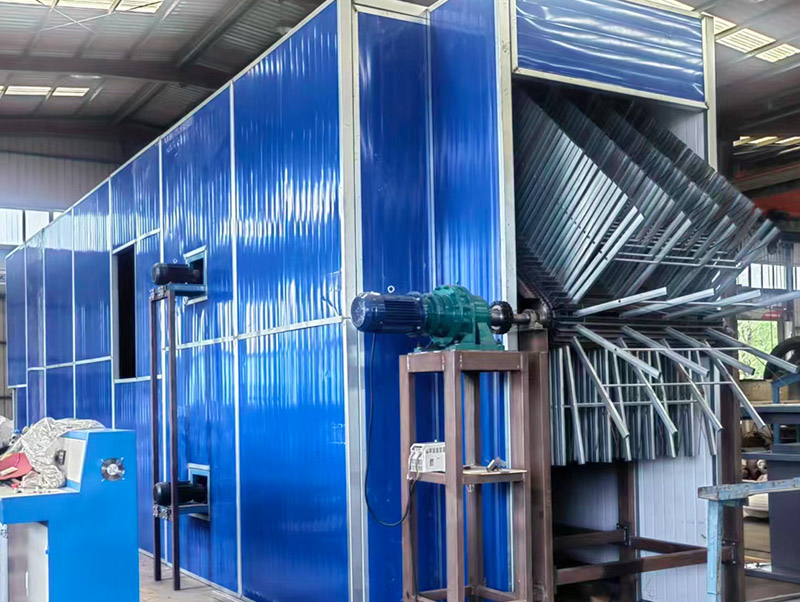
Shines vertikala koncept beskrivs använda en kedja för att föra in faner (eller färdig skiva) i torkrummet för cirkulerande torkning, organiserat i fyra delar: Matningsområde, uppvärmningsområde, kylområde och utmatningsområde. Dessutom lyfts den vertikala designen fram kring enhetligt luftflöde, jämn temperatur, och en motströms torkcykel avsedd att hjälpa faner att torka snabbt med jämn kvalitet.
När köpare jämför en vertikal fanertork jämfört med en valstork är den mest relevanta fördelen inte bara minskningen av ytan. Det är den tredimensionella lastningsmetoden: mer faner kan placeras i torkbanan inom en given layout. Shine uppger att den vertikala plywoodmetoden kan öka lastkapaciteten med 30–80 % samtidigt som den upptar cirka två tredjedelar av ytan hos en valstork.
Med det sagt är lastkapaciteten inte samma sak som färdig produktion. Lastdensiteten blir bara användbart genomflöde när din rytm, uppehållstid och värmetillförsel är balanserade.

Lastrytm och uppehållstid bör utvärderas tillsammans
I upphandlingsdiskussioner behandlas “kapacitet” ofta som ett enda tal. I praktiken är kontinuerlig Torkning av faner ett tidsproblem: mängden du matar in måste matcha den tid som behövs i torkmiljön.
En köpare som utvärderar en Fanertorkningssystem vill vanligtvis bekräfta:
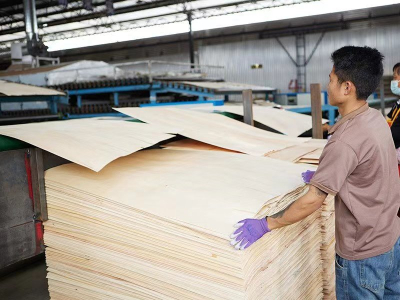
Inkommande materialets skick (färsk fanér kontra delvis torkad)
Mål för fuktkrav för den efterföljande processen
Matningsstabilitet (om linjen kan upprätthålla en jämn inmatning)
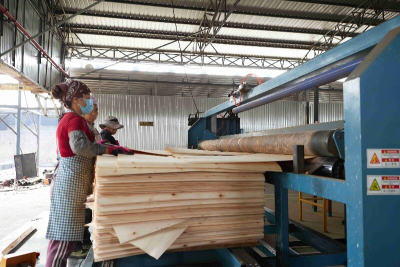
Utmatningsorganisation (om torkat faner kan avlägsnas utan att stoppa linjen)
Shines vertikala tunneltork för innerfaner beskrivs användas huvudsakligen för torkning av innerskiva, partiell yta och bottenskivaoch som ett billigare alternativ för kärnfaner som har låga yrkeskrav på arbetarna. Samma produktbeskrivning noterar också att den kan användas för faner med låga krav på planhet, och är lämplig för en process av skärning först och därefter torkning, särskilt för tjocka faner.
För köpare spelar denna positionering roll eftersom den ramar in hur “bra genomströmning” bör se ut: konsekvent torkat kärnfaner för nästa steg, inte nödvändigtvis högsta möjliga hastighet till varje pris.
Vad Shines publicerade modeller visar om att jämföra kapacitet
Modellblad kan vara till hjälp – om man läser dem som driftmål snarare än universella resultat. Shine publicerar specifikationer för flera vertikala modeller, och två exempel illustrerar varför fotavtryck inte är en pålitlig genväg.
FBH30-13 (Vertikal torkning av träfaner)
Produktparametrarna anger:
Fukthalt: färsk faner torkad till 0–5 %
Utdata: 2 m³/h
Maskinstorlek: 13 × 3 × 4 m
Total effekt: 15 kW
Bränsleförbrukning: 200 kg/h
I samma produktbeskrivning betonar Shine låg sammanlagd torkkostnad och anger en torkkostnad mindre än 8 USD/m³, beskrivet som 30–60 % av torkkostnaden för andra torktumlare.
FBH30-20 (vertikalt plywoodfaner)
Produktparametrarna anger:
Fukthalt: färsk faner till inom 20 %
Kapacitet: 1,2–1,5 m³/h
Total storlek: 20 × 7 × 4 m
Total effekt: 36,3 kW
Arbetskraft: 3 arbetare
En större total storlek innebär inte automatiskt en högre nominell kapacitet, och fuktmålen skiljer sig åt, vilket påverkar hur en siffra för “kapacitet” bör tolkas i din egen torkning av faner för plywood process.
Om du vill granska Shines vertikala sortiment på ett ställe, se vertikal fanertork.
Vertikal kontra valstorkning är vanligtvis ett beslut om procesanpassning
Köpare jämför ofta en vertikal fanertork med en valstork som om den ena måste vara “bättre”. I praktiken väljs varje metod utifrån olika produktionsprioriteringar.
Shines beskrivning av fanertorken med valskärna lyfter fram resultat såsom enhetlig fukthalt och faner som är platt utan bucklor eller vågighet vid ändarna, med minskad risk för sprickor och en ytkondition som beskrivs som god för limning. Valsdesignen beskrivs också som att använda frekvensomvandling för att automatiskt justera transmissionshastighet och temperatur, med ett automatiskt styrsystem avsett att minska arbetskostnaden och förenkla driften.
För valsalternativet, se Valskärna fanertorkmaskin.
När “låg kostnad” främst handlar om driftstakt
En Low Cost Veneer Dryer bör bedömas utifrån driftkostnad per kubikmeter, inte bara inköpspris eller fotavtryck. Shine uppger att deras vertikala torktorkningskostnad är mindre än 8 USD/m³ och är 30–60 % av torkkostnaden för andra torktumlare.
För att förvandla ett lågkostnadspåstående till ett tillförlitligt vardagsresultat brukar köpare fokusera på tre operativa kontrollpunkter:
Håll torktumlaren jämnt lastad: tredimensionell lastning kan öka lastkapaciteten, men bara om matningen är jämn.
Skydda uppehållstiden: om linjen accelererar förkortas torktiden; om fuktkraven förblir strikta kan produktionen bli instabil.
Undvik utmatningsflaskhalsar: om utmatningen stockar sig stannar hela fanértorkningsmaskinen – vilket suddar ut alla fördelar med fotavtrycket.
För Shines beskrivning av den vertikala torkens struktur och driftkoncept, se vertikal tork.
En inköpschecklista som går bortom fotavtrycket
Om du köper in en fanertorkmaskin för kärnfanér, använd fotavtrycket som en begränsning – inte som beslutet.
Bekräfta dessa punkter skriftligt under den tekniska avstämningen:
Vilka fanértyper du planerar att köra (kärnskiva, delvis yta, bottenskiva)
Målfuktområde för din efterföljande process
Hur Matning / Uppvärmning / Kylning / Utmatning zonerna passar din linje
Operatörskrav per skift (Shine beskriver 2 arbetare per skift för en beskrivning av en vertikal kärnfanertork; en annan modellsida listar 3 arbetare)
Om montering på plats krävs (Shine anger att utrustningen måste monteras på kundens fabriksplats, vilket gör att installationen kan matcha platsens krav)
För produkt sidan FBH30-13, se Vertikal torkning av träfaner. För sidan FBH30-20, se Vertikalt plywoodfaner.
Slutsats
Ett kompakt torkutrymme kan vara värdefullt, men det är inte en indikator på genomströmning. Vid kontinuerlig torkning av faner för plywood beror utmatningen på om lastningsrytmen, uppehållstiden och hanteringsstegen matchar processkravet.
Shines vertikala metod betonar kedjecirkulation, tredimensionell lastning, jämnt luftflöde, stabil temperatur och en motströms torkcykel – samtidigt som man anger ett golvyta på cirka två tredjedelar av en valstork och en lastkapacitetsökning på 30–80 %. För köpare är den praktiska uppgiften att omsätta dessa designpåståenden till en stabil, repeterbar rytm som ger konsekvent torkat kärnfaner.
Vanliga frågor
Vad är den främsta begränsningen med att välja en fanertorkmaskin enbart utifrån golvyta?
Fotavtrycket beskriver inte lastningstakten, uppehållstiden eller hur konsekvent linjen kan mata in och ut faner under kontinuerlig torkning av faner.
Hur är Shines vertikala tork för kärnfaner uppbyggd?
Den beskrivs ha fyra delar: matningsområde, uppvärmningsområde, kylområde och utmatningsområde, och använder kedjecirkulation för att föra in faner i torkrummet för cirkulerande torkning.
Vilka påståenden om fotavtryck och lastning anger Shine för vertikal torkning?
Shine anger att den vertikala utrustningen täcker cirka två tredjedelar av ytan hos en valstork och att den vertikala plywoodmetoden kan öka fanerlastningskapaciteten med 30–80 %.
Vilken torkkostnad anger Shine för sin vertikala tork?
Shine anger en torkkostnad på mindre än 8 USD/m³, beskriven som 30–60 % av torkkostnaden för andra torkar.
Är den vertikala fanertorken positionerad för några specifika faneregenskaper?
Shine beskriver den vertikala tunneltypiska kärnfanértorken som huvudsakligen använd för kärnskiva, delvis yta och bottenplatta, lämplig för fanér med låga krav på planhet och för att skära först och sedan torka, särskilt tjockt fanér.